

CNC-bearbetning för aluminiumextrudering: Precisions- och processguide
Kärnfördelar med CNC-bearbetning av aluminiumprofiler
CNC-bearbetning är den definitiva sekundära processen för att omvandla standardaluminiumprofiler till funktionella komponenter med hög precision, vilket ger dimensionstoleranser så snäva som ±0,005 tum (±0,127 mm) som extrudering ensam inte kan åstadkomma. Även om extrudering ger en effektiv nästan nätform, är CNC-operationer som fräsning, borrning och gängning väsentliga för att lägga till komplexa funktioner, säkerställa montering och uppfylla kritiska tekniska specifikationer.
Kombinationen utnyttjar det låga materialspillet med extrudering med den geometriska friheten för subtraktiv tillverkning. För produktion i stora volymer som överstiger 1 000 enheter , detta hybridtillvägagångssätt minskar vanligtvis den totala delkostnaden med 30 % till 50 % jämfört med bearbetning av fast ämne, främst på grund av minskade cykeltider och lägre råmaterialkostnader.
Optimala aluminiumlegeringar för extruderingsbearbetning
Att välja rätt legering är avgörande eftersom bearbetbarheten varierar avsevärt mellan extruderingskvaliteterna. Fel val kan leda till dålig ytfinish, överdrivet verktygsslitage eller gradbildning som kräver kostsam sekundär gradning.
| Legering | Bearbetningsvärde | Primära egenskaper | Bästa applikationen |
|---|---|---|---|
| 6061-T6 | Bra | Mångsidig, svetsbar, korrosionsbeständig | Allmänna konstruktionsramar, konsoler |
| 6063-T5/T6 | Fair to Bra | Överlägsen ytfinish, mjukare | Arkitektonisk inredning, kylflänsar |
| 2011-T3 | Utmärkt | Fribearbetning, ger små spån | Höghastighetsskruvmaskindelar |
| 7075-T6 | Bra | Ultrahög styrka, flyg- och rymdkvalitet | Tungt belastade strukturella komponenter |
Varför 6061-T6 förblir industristandard
Trots specialiserade alternativ, 6061-T6 står för över 70 % av bearbetade extruderingsprojekt på grund av dess balanserade egenskaper. Den ger tillräcklig styrka för de flesta industriella applikationer samtidigt som den bibehåller förutsägbar spånbildning och utmärkt respons på anodisering. För butiker som prioriterar ren bearbetningshastighet framför styrka tillåter 2011 matningshastigheter upp till 20 % högre än 6061, men den saknar svetsbarhet och har lägre korrosionsbeständighet.
Kritiska fixturstrategier för tunnväggiga profiler
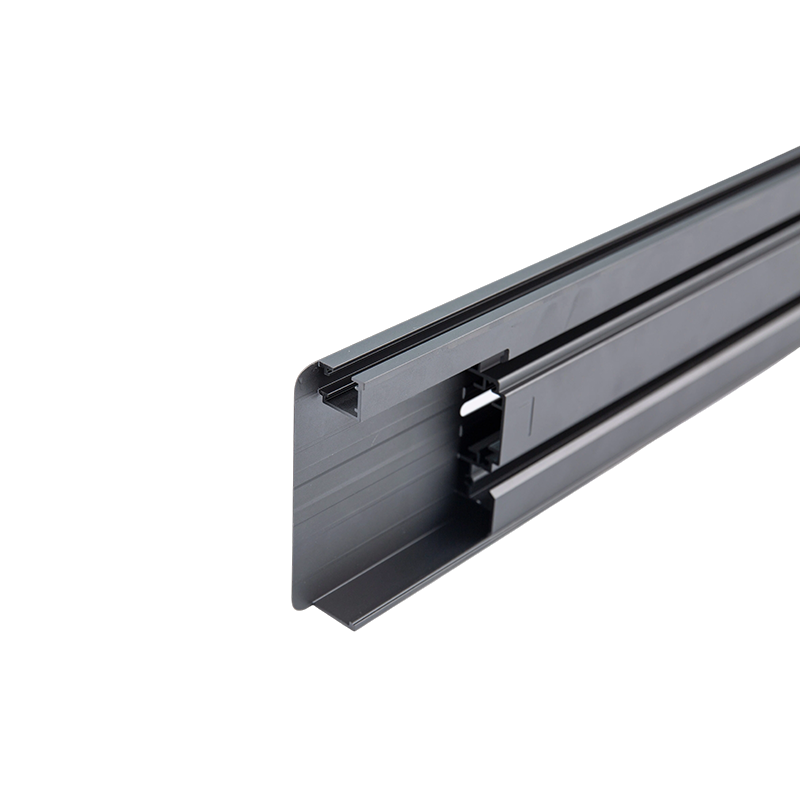
Aluminiumprofiler är naturligt benägna att deformation och vibrationer under CNC-bearbetning på grund av deras tunna väggar och öppna profiler. Felaktig fastspänning är den främsta orsaken till dimensionsfel och stökande märken. Framgångsrik bearbetning kräver en dedikerad fixturdesign snarare än generiska skruvar.
- Kapslade fixturer: Specialbearbetade mjuka backar eller underplåtar som matchar profilens yttre profil förhindrar krossning och fördelar klämkraften jämnt över hela längden.
- Invändiga dorn: För ihåliga profiler förhindrar insättning av en stödjande dorn eller expanderande inre klämma att väggen kollapsar vid applicering av laterala skärkrafter.
- Vakuumchuckar: Idealisk för plana profiler där mekaniska klämmor skulle hindra verktygsvägar; effektivt för att hålla stora ytor utan distorsion.
- Slutstöd: Stöd alltid båda ändarna av långa profiler för att eliminera harmoniska vibrationer; ostödda spännvidder som överstiger 12 tum öka risken för chatt avsevärt.
Designriktlinjer för att minska bearbetningskostnaderna
Kostnadseffektivitet i CNC-bearbetning för aluminiumextrudering bestäms under designfasen. Små modifieringar av CAD-modellen kan dramatiskt minska cykeltiden och eliminera onödiga inställningar.
Standardisera hålstorlekar och djup
Varje unik håldiameter kräver ett separat verktygsbyte och inställningsverifiering. Begränsar design till 3-4 standardborrstorlekar per del kan minska bearbetningstiden med 15 %. Undvik dessutom djupa hål med överskridande bildförhållanden 10:1 ; dessa kräver specialiserade hackborrningscykler och pistolövningar, vilket ökar kostnaderna exponentiellt.
Rikta in funktioner med extruderingsriktning
När det är möjligt, orientera bearbetade detaljer parallellt eller vinkelrätt mot extruderingsaxeln. Detta gör att flera delar kan fixeras i en enda linjär array och bearbetas i en kontinuerlig programkörning. Vinklade funktioner som kräver roterande axlar eller anpassade vinkelplattor tillkommer $50-$150 per installation i fixtur och programmering overhead.
Ange realistiska toleranser
Använd endast snäva toleranser på funktionella passande ytor. En standard extruderingstolerans är ±0,010 tum ; specificering av ±0,001 tum på icke-kritiska egenskaper tvingar fram långsammare matningar, ytterligare inspektion och potentiellt EDM eller slipoperationer. Reserva precisionstoleranser uteslutande för lagersäten, stifthål och tätningsytor.

Överväganden för ytfinish och efterbearbetning
Den slutliga ytkvaliteten på bearbetade aluminiumprofiler beror på både skärparametrar och efterföljande ytbehandlingar. Att förstå detta förhållande förhindrar kostsamma omarbetningar och säkerställer estetisk konsekvens.
- Skärningsparametrar: Använd vassa pinnfräsar av hårdmetall med höga spånvinklar och polerade räfflor speciellt utformade för aluminium. Springer kl 12 000 RPM med lämplig spånbelastning ger en spegelliknande bearbetad finish (Ra 32 µin eller bättre).
- Anodiseringsförberedelser: Om anodisering av typ II eller typ III krävs, undvik aggressiv blästring före bearbetning. Bearbetade ytor bör lämnas rena; anodisering kommer att replikera verktygsmärken, så uppnå önskad finish under skärning, inte efter.
- Burr Management: Ange krav på kantbehandling tydligt. Tumble gradning fungerar för enkla geometrier men kan runda kritiska kanter; handgradning bevarar skarpa hörn men ökar arbetskostnaden. Termisk gradning är idealisk för komplexa inre passager oåtkomliga för manuella verktyg.
- Pulverlackering: Maskera alla precisionsbearbetade hål och ytor före beläggning. Pulverlacktjockleken ökar vanligtvis 0,002-0,004 tum per sida, vilket måste tas med i bearbetningsdimensionerna för beläggningen för att bibehålla passformen vid den slutliga monteringen.
Tidigare inlägg
Kan du pulverlacka aluminiumsträngsprutning? Process & Prep Guide
Nästa inlägg
PVDF-beläggning av aluminiumextruderingsprofiler: Hållbarhet och fördelar
Adress
Nr. 18, Industrial Park, Yanghua Village, Nanxun Town, Nanxun District, Huzhou City, Zhejiang Province, Kina
Snabbmeny
Prenumerera på nyhetsbrevet
Upphovsrätt © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Tillverkare av anpassade aluminiumprofiler

