

Extruderingsprofiler av aluminium: Process, legeringar och designguide
Extruderingsprofiler i aluminium är nästan nätformade komponenter som bildas genom att tvinga en uppvärmd aluminiumämne genom en anpassad stålform, kombinerar nästan obegränsad tvärsnittsdesignfrihet, ett förhållande mellan styrka och vikt som är ungefär en tredjedel av stål, och verktygskostnader vanligtvis under $3 000. Denna kombination gör extrudering till den mest ekonomiska vägen för linjära metalldelar med hög volym, med en global produktion som överstiger 27 miljoner ton per år.
Från fönsterramar och kylflänsar till elbilar, extruderade profiler berör nästan alla branscher. Den här guiden bryter ner de fem faktorerna som bestämmer kostnaden och kvaliteten för en profil: tillverkningsprocessen, val av legeringar, designregler, toleransstandarder och ytfinish.
Hur aluminiumextruderingsprocessen fungerar
Mer än 90 % av aluminiumprofilerna tillverkas genom direkt extrudering, där en kolv trycker ämnet i samma riktning som metall strömmar genom formen. En komplett produktionslinje följer denna sekvens:
- Billetvärme — 6063-seriens ämnen skärs och värms till 420–480°C , mjuk nog att flyta men aldrig smält.
- Förberedelse av verktyg — verktygsstålformen H13 är förvärmd till cirka 450–500°C för att förhindra termisk stöt och säkerställa ett jämnt metallflöde.
- Extrudering — en hydraulcylinder gäller 1 500–15 000 ton kraft , trycker metall genom munstycksöppningen med 3–180 m/min beroende på legering och geometri.
- Släckning — kontrollerad luft- eller vattenkylning vid utgångsslussarna i den metallurgiska strukturen; 6061 kräver vattensläckning för att nå T6-egenskaper.
- Stretching — profiler sträcks 1–3 % för att räta ut dem och lindra inre stress.
- Skärning och åldring — profiler skärs till i längd och åldras på konstgjord väg: T5-temperering gräddas vid ungefär 180°C i 4–6 timmar, medan T6 lägger till en lösningsbehandling nära 530°C före åldring.
Att välja rätt legering: 6063 vs 6061 vs 6005A
6063 står för ungefär 80 % av arkitektoniska profiler tack vare sin utmärkta ytkvalitet och extruderbarhet, medan 6061 är standard för konstruktionsdelar som behöver högre hållfasthet. De vanligaste extruderingslegeringarna jämför enligt följande:
| Legering & Temperation | Draghållfasthet (MPa) | Yield Strength (MPa) | Förlängning (%) | Typiska applikationer |
|---|---|---|---|---|
| 6063-T5 | 160 | 110 | 8 | Fönsterbågar, trim, LED kylflänsar |
| 6063-T6 | 205 | 170 | 10 | Dekorativa profiler, möbelrör |
| 6061-T6 | 310 | 276 | 8 | Strukturramar, bilar, marina |
| 6005A-T6 | 260 | 215 | 9 | Lastbilskarosser, stegar, rälsfordon |
| 6082-T6 | 310 | 260 | 8 | Broar, kranar, europeiskt konstruktionsarbete |
Två ytterligare faktorer avgör ofta valet: värmeledningsförmåga och hållfasthetstaket. 6063 leder värme med ungefär 200 W/m·K mot ungefär 167 W/m·K för 6061 , vilket är anledningen till att LED- och CPU-kylflänsar nästan alltid är 6063. När belastningar överstiger vad 6061 klarar av finns 7075 (572 MPa draghållfasthet) men extruderas sällan — det är svårt att forma och kostar 2–3× mer, så de flesta konstruktörer förtjockar sektionen istället för att byta legeringar.

Designregler som kontrollerar kostnader och kvalitet
En extruderingsdyna beter sig som ett elastiskt verktyg: varje geometrisk egenskap i din profil förändrar hur metall flyter och hur länge formen överlever. Fyra regler driver det mesta av kostnadsskillnaden mellan en billig profil och en dyr.
Väggtjocklek
Den praktiska minimiväggen är cirka 1,0 mm för 6063 och cirka 1,5 mm för 6061, men väggar under 1,2 mm ökar skrothastigheten och risken för formavböjning. Eftersom råmaterial normalt står för 60–75 % av delkostnaden, är att ta bort 0,5 mm från en icke-kritisk vägg ofta det enskilt mest effektiva kostnadsreducerande steget som finns.
Omskrivande cirkel och pressstorlek
Varje profil måste passa in i formens omgivande cirkel, och cirkeldiametern avgör vilken press - och därmed vilken prisnivå - din beställning körs på:
| Billets diameter | Typisk presskraft | Max Circumcribing Circle |
|---|---|---|
| 6 tum (152 mm) | 1 500–1 800 ton | ~125 mm |
| 7 tum (178 mm) | 2 000–2 500 ton | ~165 mm |
| 9 tum (229 mm) | 3 000–3 500 ton | ~230 mm |
| 12 tum (305 mm) | 5 000 ton och uppåt | ~320 mm |
Genom att hålla cirkeln under ungefär 165 mm håller profilen kvar på en vanlig 7-tumspress och undviker tilläggsavgiften från större pressar.
Geometri Balans och Die-Friendly funktioner
- Håll tvärsnitten så symmetriska som möjligt — asymmetriska profiler böjer sig och vrider sig vid dynans utgång och lägger till riktningsarbete och skrot.
- Begränsa spårdjupet till cirka 3× spårets bredd; djupare, tunnare "tungor" avböjs under tryck och orsakar dimensionsvariationer.
- Lägg till hörnradier på minst 0,5 mm för att minska spänningskoncentrationen, förbättra metallflödet och förlänga matrisens livslängd.
- Ihåliga sektioner kräver hyttventiler och producerar alltid svetssömmar - placera sömmarna borta från högspänning eller synliga ytor.
Dimensionella toleranser och standarder
Toleransklass är en av de oftast överspecificerade – och överbetalda – objekten på en ritning. Standardtoleranser täcker de flesta strukturella och arkitektoniska arbeten; precisionsklasser bör reserveras för matchande delar och mekaniska sammansättningar.
| Standard | Region | Typisk tolerans (mått ≤ 30 mm) | Typisk användning |
|---|---|---|---|
| EN 12020-2 | Europa | ±0,10 mm | Precisionsmonteringar, glidande och passande delar |
| EN 755-9 | Europa | ±0,20 mm | Allmänna strukturella och arkitektoniska profiler |
| ASTM B221 | Nordamerika | ±0,15–0,25 mm | Strukturellt, arkitektoniskt och marint arbete |
| GB/T 5237 | Kina | ±0,15 mm (hög grad) | Exportera arkitektoniska profiler |
Utöver tvärsnittsmått, specificera rakhet (vanligtvis 1–2 mm per meter) , vridning och planhet för långa eller breda profiler, eftersom dessa formtoleranser kontrolleras separat inom EN 755-9 och EN 12020-2.

Ytbehandlingar och deras avvägningar
Fräsfinishen är fri och tillräcklig för dolda konstruktionsdelar, men de flesta profiler får en funktionell eller dekorativ beläggning. Valet påverkar främst korrosionsbeständighet, färgalternativ och kostnad:
- Anodisering — växer ett 5–25 μm oxidskikt med en ythårdhet på 300–500 HV; standarden för kylflänsar, trim och marina delar, och det bevarar det metalliska utseendet.
- Pulverlackering — applicerar en 60–120 μm polymerfilm i 200 RAL-färger; den arkitektoniska standarden, med Qualicoat Class 2-system klassade för 10 år utomhus.
- Elektroforetisk beläggning (e-coat) — avsätter en 15–35 μm transparent film med utmärkt enhetlighet, ofta i kombination med anodisering.
- PVDF-beläggning — ett 25–40 μm fluorpolymersystem med 20 års väderbeständighet, specificerat för gardinväggar och kustfasader.
- Sublimering av träkorn — överför trämönster till en pulverlackerad bas för dekorativa inredningsprofiler.
Anodisering och pulverlackering tillsätts vanligtvis 10–25 % till delkostnad beroende på filmtjocklek och färg, med ljus-doppande och metalliskt anodiserade ytskikt överst i det intervallet.
Ansökningar och de fyra kostnadsdrivarna
Efterfrågan på extruderade profiler koncentreras till fem stora marknader:
- Byggnad och konstruktion — cirka 30 % av den globala volymen: fönster- och dörrkarmar, gardinväggar, räcken.
- Transport — cirka 25 %: batterifack för elbilar, stötfångarbalkar och karosser för järnvägsvagnar, mestadels i 6061 och 6005A.
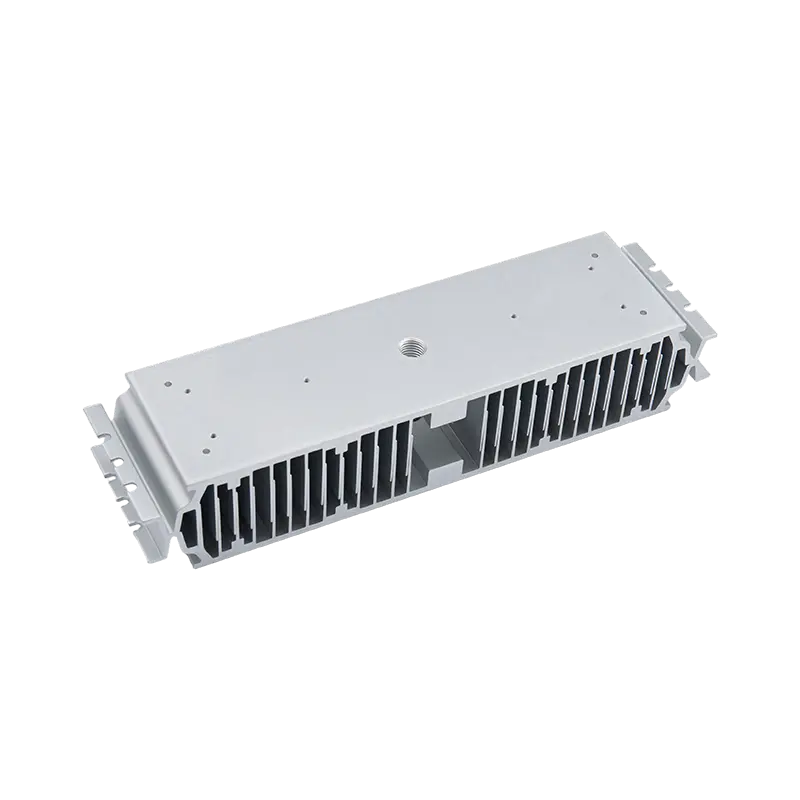
- Elektronik och termisk hantering — LED-armaturer och CPU-kylflänsar som utnyttjar 6063:s ledningsförmåga på 200 W/m·K.
- Solenergi — 6063-T5 ramar och monteringsskenor för de flesta PV-moduler.
- Industriell automation — T-spår ramsystem (4040, 4080, 8080-serien) för maskinskydd, transportörer och arbetsstationer.
Vad bestämmer priset på en profil
- Råvara — LME-aluminiumpriset plus regional premie representerar vanligtvis 60–75 % av total delkostnad , så profilprissättning följer metallmarknaderna noggrant.
- Konverteringskomplexitet — tunna väggar, ihåliga sektioner och snäva toleranser driver extruderings- och åldringskostnader, vanligtvis 0,5–1,5 USD per kg.
- Verktyg — en H13 stålform kostar $800–3 000 en gång och räcker vanligtvis för mer än 100 ton produktion, så formkostnaden per del blir försumbar i volym.
- Slutför och beställ kvantitet — ytbehandling tillför 10–25 %, och de flesta bruk sätter en minimiorder på 300–500 kg per profil.
För de flesta projekt, standardspecifikationen är 6063-T5 med standard EN 755-9 eller ASTM B221 toleranser och en anodiserad eller pulverlackerad finish ; byt till 6061-T6 endast när strukturella belastningar kräver det, och betala för precisionstoleranser endast på ytor som verkligen passar ihop med andra komponenter. Få väggtjocklek, omgivande cirkel och symmetri direkt på ritningen, och extrudering kommer att ge den lägsta kostnaden per meter av alla metallformningsprocesser.
Tidigare inlägg
CNC-aluminiumsträngsprutning: Process-, kostnads- och bearbetningsguide
Nästa inlägg
Ingen nästa artikel
Adress
Nr. 18, Industrial Park, Yanghua Village, Nanxun Town, Nanxun District, Huzhou City, Zhejiang Province, Kina
Snabbmeny
Prenumerera på nyhetsbrevet
Upphovsrätt © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Tillverkare av anpassade aluminiumprofiler

