

CNC-aluminiumsträngsprutning: Process-, kostnads- och bearbetningsguide
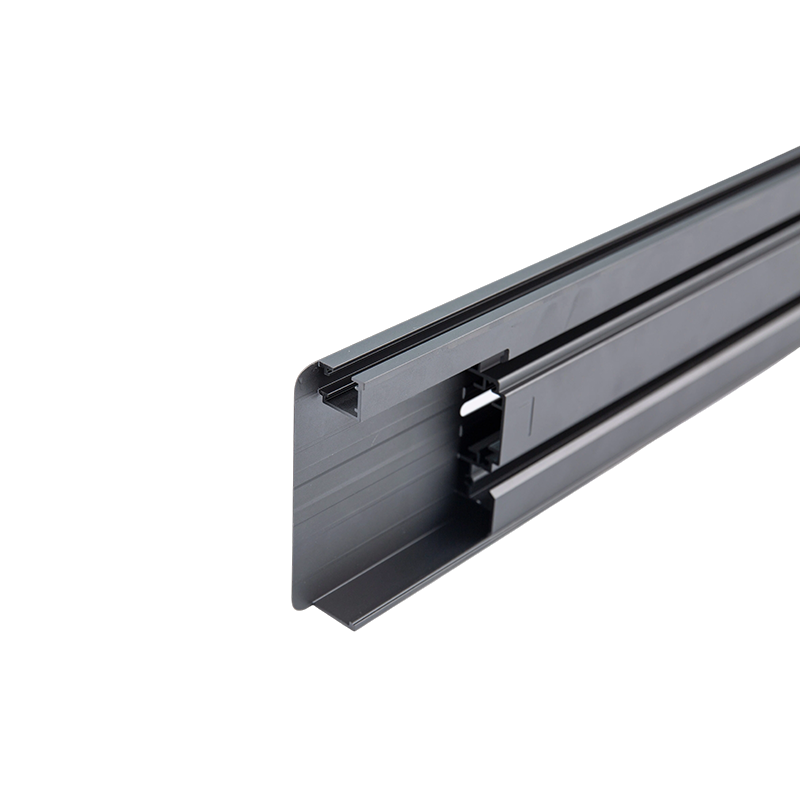
CNC aluminium extrudering är en hybridtillverkningsrutt: ett aluminiumämne trycks först genom en stålform för att bilda en nästan nätformad profil, och CNC-bearbetning lägger sedan till precisionsfunktioner - längdskurna, borrade och gängade hål, frästa fickor, slitsar och gravyrer. Extruderingssteget ger låg kostnadsgeometri längs delens längd, medan CNC-steget levererar en noggrannhet ner till ±0,05 mm som en stans ensam inte kan producera.
För delar med konstant tvärsnitt vid volymer på cirka 100–10 000 enheter, sänker denna kombination typiskt delkostnaden med 40–70 % jämfört med att fräsa hela delen från fast ämne , eftersom 85–95 % av materialet hamnar i den färdiga profilen istället för att bearbetas bort som spån. Den här guiden täcker produktionsarbetsflödet, CNC-operationerna som används på extruderade profiler, val av legeringar och toleranser, och designreglerna som håller sekundär bearbetning billig.
Från Billet till Färdig Del: Produktionsarbetsflödet
En CNC-bearbetad extruderingsdel rör sig genom extruderingspressen först och bearbetningscentret sedan. Sekvensen spelar roll, eftersom värmebehandling och uträtning måste ske före precisionsbearbetning, och efterbehandling sker vanligtvis efter:
- Formtillverkning - en H13 verktygsstålform bearbetas och värmebehandlas, vanligtvis kostnadseffektivt 800–3 000 USD och varar långt över 100 ton produktion.
- Extrudering — ämnet värms till 420–480°C och tvingas genom formen av en hydraulisk kolv som applicerar 1 500–15 000 ton, vilket ger profiler upp till 6–7 m långa.
- Åldring – profiler gräddas för att temperera: T5 vid ungefär 180°C i 4–6 timmar, eller T6 med en lösningsbehandling nära 530°C följt av åldring.
- CNC-skärning — dubbelhuvudsågar eller CNC-överfräsar skär profiler till längd vid ±0,1 mm , mycket tätare än ±0,5 mm för en manuell såg.
- CNC sekundär bearbetning - 3-axliga eller 4-axliga bearbetningscentra borrar, gängar, fräser och försänker med hjälp av dedikerade fixturer som klämmer fast profilen utan att förvränga tunna väggar.
- Gradning och ytbehandling — kanterna bryts och ytorna rengörs så att beläggningarna fäster jämnt.
- Efterbehandling – anodisering (5–25 μm) eller pulverlackering (60–120 μm) appliceras efter bearbetning så att gängor och passande ytor förblir nakna, ledande och dimensionellt noggranna.
- Inspektion – kritiska hålpositioner och gängmätare verifieras med CMM eller optisk mätning mot ritningen.
CNC-operationer som vanligtvis utförs på extruderade profiler
Extrudering definierar profilens tvärsnitt; CNC-bearbetning definierar allt som gör den till en användbar del. De vanligaste sekundära operationerna inkluderar:
- Klipp till längd — CNC-sågar eller fräsar håller ±0,1 mm på längden och ger rena, fyrkantiga ändar redo för montering.
- Borrning och tappning — från M3 till M12 gängor för montering; gängdjup på minst 1,5× bultdiametern är det pålitliga minimum i 6061-T6.
- Fick- och spårfräsning — Grunda fickor för PCB, displayer eller T-muttrar, vanligtvis 1–3 mm djupa med hörnradier som matchar pinnfräsen (R1–R3 mm).
- Försänkning och försänkning — urtag som låter skruvar med insex eller platt huvud sitta i plan med profilytan.
- Avsluta bearbetningen — plan-, skåror eller vinkelsnitt för svetsade eller bultade ramskarvar.
- Gravyr och märkning — Artikelnummer, logotyper eller skalmarkeringar skurna 0,1–0,3 mm djupa, ofta fyllda med färg.
Eftersom profilgeometrin redan är bildad tar var och en av dessa operationer bara bort några kubikcentimeter material. En typisk sekundär bearbetningscykel för en detalj med 12 hål och 8 gängade hål tar 2–4 minuter , vilket kan översättas till ungefär 1,50–4,00 USD i bearbetningskostnad vid standardpriser på 40–80 USD per maskintimme.

Extrudering CNC vs. Full CNC-bearbetning från Billet
Den centrala inköpsfrågan är om man ska bearbeta hela delen från ett massivt block eller att extrudera formen först. Svaret beror nästan helt på volym och tvärsnittskonsistens:
| Kriterium | Extrudering CNC Sekundär | Full CNC från Billet |
|---|---|---|
| Engångsverktyg | 800–3 000 USD (extrusion die) | $100–500 (programuppsättning) |
| Materialanvändning | 85–95 % | 10–30 % |
| Enhetskostnad @ 1 000 st | $6–12 | $25–45 |
| Maximal praktisk längd | 6–7 m (lastbilsfraktbar) | 1–2 m (gräns för maskinbädd) |
| Funktionsnoggrannhet | ±0,05 mm på CNC-funktioner | ±0,01–0,05 mm totalt |
| Ekonomisk volym | 100–10 000 enheter | 1–100 enheter |
Ett konkret exempel: en elektronikkapsling som mäter 300 × 120 × 50 mm i 6061-T6, med 20 bearbetade detaljer, på 1 000 enheter. Full CNC-bearbetning kostar ungefär $32 per del, eller $32 000 totalt. Extruderingsvägen kräver en $1 200 dyna plus cirka $8 per del i profil och sekundär bearbetning — totalt 9 200 USD, en besparing på cirka 70 % . Under ungefär 50–100 enheter gör emellertid formkostnaden och minsta beställningskvantitet (vanligtvis 300–500 kg per profil) bearbetning av ämne till det billigare och snabbare alternativet.
Val av legerings- och toleransstrategi
Inte alla extruderingslegeringsmaskiner är lika bra. Mjukare legeringar som 6063 tenderar att smutsa ihop pinnfräsar och producera långa spån, medan 6061-T6 bryter spån rent och håller gängade gängor bra - vilket är anledningen till att den dominerar CNC-bearbetat extruderingsarbete:
| Legering & Temperation | bearbetbarhet* | Draghållfasthet (MPa) | Bäst för |
|---|---|---|---|
| 6061-T6 | 90 % | 310 | Konstruktionsdelar, gängor, kapslingar |
| 6063-T5 | 70 % | 160 | Kylflänsar, trim, dekorativa delar |
| 6082-T6 | 85 % | 310 | europeiskt struktur- och transportarbete |
| 7075-T6 | 70 % | 572 | Aerospace (sällan extruderad, hög kostnad) |
Toleranser bör delas mellan den extruderade geometrin och de bearbetade funktionerna, eftersom de produceras av olika processer till mycket olika kostnadsnivåer:
| Funktionstyp | Standardtolerans |
|---|---|
| Som extruderat tvärsnitt (EN 755-9, dim ≤ 30 mm) | ±0,20 mm |
| Precisionsextruderad tvärsektion (EN 12020-2) | ±0,10 mm |
| CNC klippt i längd | ±0,10 mm |
| CNC-hålposition | ±0,05 mm |
| Täta CNC-funktioner (hål, referensyta) | ±0,01–0,02 mm |
| Rakhet efter stretching | 1–2 mm per meter |
Tillämpa snäva toleranser endast för bearbetade detaljer som faktiskt passar ihop med andra komponenter ; genom att hålla hela den extruderade sektionen till ±0,05 mm tvingar extrudern till kostsamma sorterings- eller precisionsformar utan funktionell vinst.
Designregler som håller sekundär bearbetning billig
Varje CNC-funktion på en extrudering kostar maskintid, och tunnväggiga profiler är mycket känsligare för dålig design än massiva block. Dessa regler minskar konsekvent cykeltid och skrot:
- Se till att alla bearbetade funktioner är åtkomliga från tre axlar – topp och två sidor – för att undvika kostsam ommontering eller 5-axligt arbete.
- Ge frästa fickor invändiga hörnradier på minst R1–R3 mm för att matcha standard pinnfräsar; skarpa inre hörn kräver EDM eller små verktyg går långsamt.
- Underhålla väggar av minst 1,2 mm under bearbetade detaljer — tunnare väggar skrapar under fräsning och deformeras under klämkraft.
- Placera hål som är minst 1,5× håldiametern från profilkanterna för att förhindra brytning, särskilt nära formsvetssömmar i ihåliga profiler.
- Referens till CNC-egenskaper från bearbetade referenspunkter (en vänd ände eller en fräst dyna), inte från extruderade ytor som har ±0,2 mm variation.
- Använd standardstorlekar för fästelement (M3, M4, M5, M6, M8) så att butiken kan köra standardkranar och formverktyg utan anpassade verktyg.
- Ange standardextruderingstoleranser (EN 755-9 eller ASTM B221) för alla icke-kritiska dimensioner på ritningen.
Kostnadsdrivare och typiska applikationer
När formen väl finns, dominerar tre faktorer priset per del av en CNC-bearbetad extrudering:
- CNC-cykeltid — Den största sekundära kostnaden. vid 40–80 USD per maskintimme, fördubblar antalet hål ungefär bearbetningskostnaden, så konsolidera fästelement där det är möjligt.
- Dö amortering — en tärning på 1 500 $ lägger bara till 0,30 USD per del vid 5 000 enheter , men $15 per del vid 100 enheter, vilket är anledningen till att volymen spelar så stor roll.
- Finishing — anodisering eller pulverlackering lägger till 10–25 % av delkostnaden och kan kräva maskering av bearbetade ytor, vilket tillför arbetskraft.
Delarna som gynnar mest är långa, prismatiska och tillverkade i repeterbara partier: elektronikkapslingar och chassi, LED-kylflänsstänger, T-slots automationsram, EV-batterimodulskenor, solcellsmonteringsprofiler, transportörs sidoplattor och skenor för medicinsk utrustning. I alla dessa förblir tvärsnittet konstant medan hål, slitsar och gängor ändras från del till del - exakt arbetsfördelningen mellan form och maskin.
Det praktiska standardreceptet är en 6061-T6-profil med standard EN 755-9-toleranser, CNC-bearbetning begränsad till funktionella egenskaper och anodisering tillämpad efter bearbetning. Om din del har ett konstant tvärsnitt och årliga volymer över några hundra enheter, begär både en fullständig CNC-offert och en extrudering-plus-CNC-offert — jämförelsen kommer nästan alltid att gynna hybridvägen, ofta med stor marginal.
Tidigare inlägg
Träfinish Aluminiumprofiler: Hållbar, estetisk och låg underhållsguide
Nästa inlägg
Extruderingsprofiler av aluminium: Process, legeringar och designguide
Adress
Nr. 18, Industrial Park, Yanghua Village, Nanxun Town, Nanxun District, Huzhou City, Zhejiang Province, Kina
Snabbmeny
Prenumerera på nyhetsbrevet
Upphovsrätt © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Tillverkare av anpassade aluminiumprofiler

