

Aluminiumanodiseringsfärger: alternativ, gränser och hur man specificerar dem korrekt
En produktionschef beställer 500 meter mörk bronsanodiserad aluminiumprofil för en duschväggslinje. Den första leveransen matchar det godkända provet. Den andra leveransen, från samma ritning och samma nominella specifikation, kommer synligt lättare med en fläckig glans längs hörnen. Leverantören insisterar på att båda partierna har samma finish. I tekniska termer kan båda vara korrekta: anodiseringsfärg är resultatet av en elektrokemisk process som interagerar med legeringen, ytbehandlingen, filmtjockleken, badtemperaturen och färgämnet eller elektrolyten som används för att lägga till ton. Rent praktiskt måste köparen veta vilka färger som är repeterbara, vilka som bara kan uppnås inom ett toleransband och vilka som aldrig bör utlovas på en produktionslinje. Den här artikeln anger dessa gränser så att nästa order inte blir en förhandling.
Vad anodisering gör med aluminium
Anodisering växer fram ett kontrollerat oxidskikt på aluminiumytan genom att en elektrisk ström leds genom en sur elektrolyt, vanligtvis svavelsyra. Det resulterande aluminiumoxidskiktet är hårt, korrosionsbeständigt och i sitt nybildade tillstånd poröst. Dessa porer är nyckeln till färg. Färgämnesmolekyler eller metallsalter kan avsättas inuti dem, och ett sista förseglingssteg stänger porerna för att låsa in färgen och återställa korrosionsbeständigheten. Eftersom oxidskiktet är en del av metallen snarare än en beläggning ovanpå den, flagnar eller flagnar anodiserade ytskikt inte som färg gör, och mörka anodiserade toner förblir stabila under UV-exponering. Samma mekanism förklarar varför färgkontroll är krävande: allt som förändrar porstrukturen, filmtjockleken eller legeringsresponsen ändrar den slutliga nyansen.
Vilka aluminiumanodiseringsfärger som faktiskt finns
Det finns en praktisk palett, men den är smalare än en färgkarta. Tabellen nedan sammanfattar vad en typisk anodiseringslinje kan leverera med acceptabel konsistens.
| Färgomfång | Repeterbarhet i produktionen | Typiska applikationer |
|---|---|---|
| Svart, mörk brons, grafitgrå | Hög | Arkitektoniska profiler, kylflänsar, hissar, duschramar |
| Mellan brons, champagne, grå | Bra | Fönster- och dörrprofiler, gardinvägg, vitvaror |
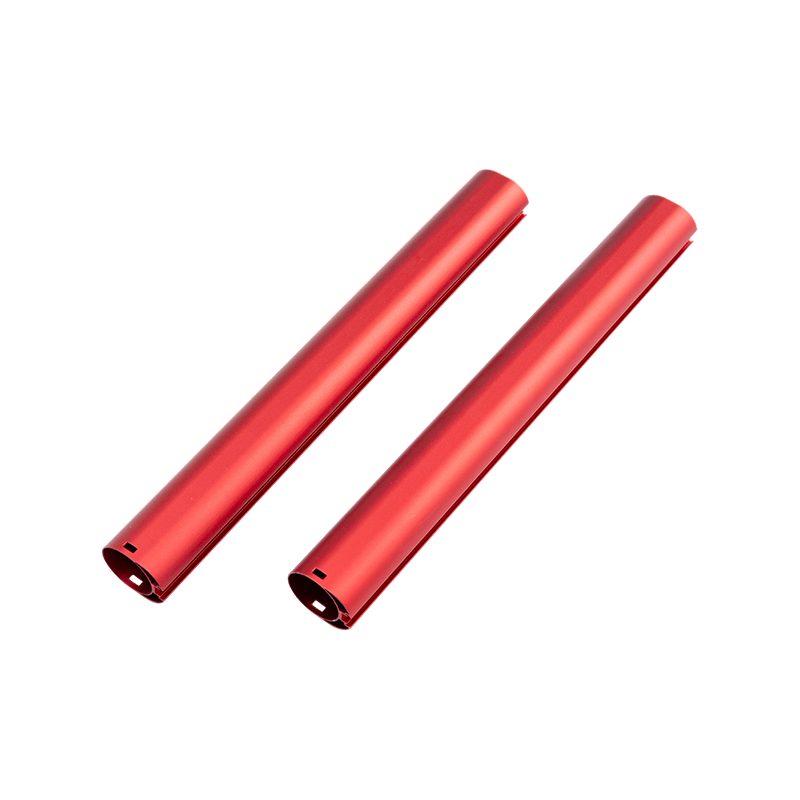
| Blå, röd, grön, guld | Måttlig, med batchvariation | Dekorativa delar, konsumentprodukter, varumärkeselement |
| Gul, lila, orange | Begränsad | Kortvariga dekorativa delar, endast provtagning |
| Äkta vita, ljusa pasteller | Inte genomförbart vid anodisering | Använd klar- eller silveranodisering, eller pulverlackering istället |
Svart och mörk brons dominerar eftersom färgämnet eller elektrolytbelastningen är tillräckligt tung för att dölja små variationer i filmtjockleken. Champagne, grått och mellanbrons beter sig bra eftersom elektrolytisk färgning är mer stabil än organisk färgning. Blått, rött, grönt och guld kan uppnås för mindre delar och enkla geometrier, men samma färg gjord av en annan legeringssats kan skifta märkbart. Äkta vitt kan inte framställas i betydelsen av en målad vit yta; det närmaste alternativet är en klar eller silveranodiserad finish som låter den naturliga metalltonen synas igenom. För ljusa pastellfärger är pulverlackering vanligtvis den mer ärliga specifikationen.
Hur färgad anodiserad aluminium framställs
Ekologisk färgämne
Efter anodisering doppas den porösa delen i ett färgbad och färgen penetrerar porerna. Denna metod ger blått, rött, grönt, guld och svart. Det är kostnadseffektivt och ger ljusa nyanser, men organiska färgämnen varierar med temperatur, färgämneskoncentration och tätningskemi. Delar som färgats på detta sätt bör skyddas från långvarig exponering utomhus om inte ett UV-stabilt färgämne specificeras.
Elektrolytisk färgning
Delen anodiseras och placeras sedan i en andra elektrolyt som innehåller tenn-, nickel- eller koboltsalter. En växelström avsätter metallpartiklar vid botten av porerna och producerar brons, mörk brons, svart, champagne och grått. Detta är standardmetoden för arkitektoniska och exteriöra profiler eftersom färgen är låst i oxidstrukturen och visar utmärkt UV-stabilitet. Omfånget är begränsat till mörka och mellantoner, men repeterbarheten är den bästa av de tre metoderna.
Integral färg
Färg genereras under anodiseringen genom att tillsätta organiska syror till badet och förlita sig på legeringens sammansättning. Den skapar brons- och gråtoner utan ett separat färgsteg, men det är känsligt för legeringskemi och används sällan för extruderingsprofiler idag på grund av kostnads- och kontrollsvårigheter.
Varför samma specifikation kan leverera olika färger
Legeringssammansättning
Kvaliteten på aluminium förändrar hur oxidskiktet växer och hur det accepterar färg. Legeringarna 6063 och 6060, standardkvaliteterna för arkitektonisk extrudering, anodiseras jämnt och är den säkraste basen för konsekvent färg. AA 6061 innehåller mer magnesium och kisel och kan ge en annan ljusstyrka och en lite annorlunda ton. Om en sammansättning blandar 6060- och 6061-profiler är viss färgvariation oundviklig. Förhållandet mellan val av legering och efterbehandlingsbeteende behandlas mer ingående i vår guide till aluminiumextruderingsprocessen .
Ytfinish före anodisering
Den föranodiserande mekaniska finishen avgör hur ljus reflekteras från basmetallen. En formpressad profil med fina formlinjer ger ett riktat satinutseende; en borstad finish ger en enhetlig matt ton; en polerad finish ser ljusare och mer metallisk ut. Två delar med identiska anodiseringsparametrar men olika basfinish matchar inte.
Filmtjocklek och processförhållanden
Mörkare färger kräver tjockare oxidfilmer eller högre färgladdning. Om anodiseringsanordningen kör 18 mikron på en del som provades vid 12 mikron, blir färgen mörkare och förseglingsbeteendet annorlunda. Badtemperatur, syrakoncentration, strömtäthet, färgämneskoncentration, uppehållstid och förseglingstid förändrar alla resultatet. En ansvarig leverantör registrerar dessa parametrar för varje batch och testar ett prov innan beställningen släpps.
Hur delens geometri ändrar den slutliga färgen
Skarpa kanter och hörn tenderar att se ljusare ut eftersom strömtätheten koncentreras där och oxidfilmen växer annorlunda. Djupa håligheter, slitsar och hål är svåra att färga jämnt eftersom färgbadet inte kan röra sig fritt inuti dem, så försänkta områden ser ofta blekare ut. Långa, smala profiler kan också förvränga strömfördelningen inuti anodiseringstanken, vilket ger en synlig skillnad mellan mitten och ändarna av profilen. För köparen är den praktiska lärdomen att utvärdera färg på ett produktionsprov i full längd snarare än på en kort kupong, och att hålla tvärsnittet så enhetligt som möjligt när finishen spelar så stor roll som formen.
Hård anodisering har sina egna färggränser
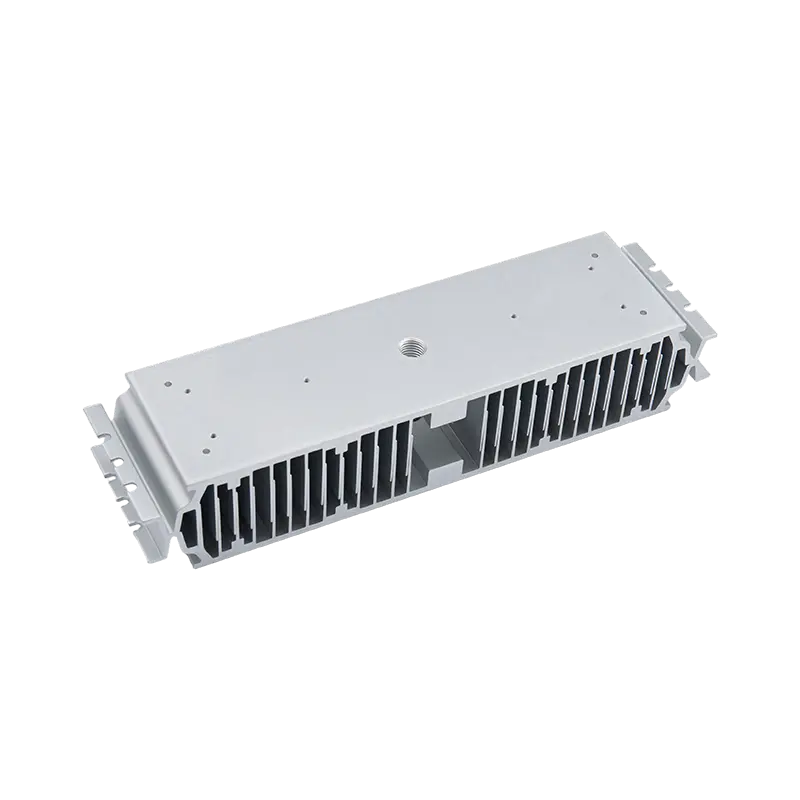
Hård anodisering ger ett mycket tjockare oxidskikt, vanligtvis 25 till 75 mikron, och väljs för slitstyrka snarare än utseende. Den används på kylflänsar, styrskenor, ventilhus och andra funktionella delar. Det täta lagret absorberar färgen dåligt, och dess naturliga färg varierar från mörkgrå till oliv eller brun beroende på legeringen. Svart är den enda färgen som kan appliceras med realistisk konsistens; ljusa och ljusa färger är inte möjliga eftersom beläggningsbasen redan är mörk. Om din del behöver nötningsbeständigheten hos ett tjockt oxidskikt är det säkra färgvalet svart eller en naturlig mörk ton. En leverantör med en dedikerad linje, som vår hårdanodisering av aluminiumlegeringar service, kan bekräfta den förväntade nyansen med ett provprov innan produktionen påbörjas.
 Aluminiumlegering hårdanodiseringstjänst Array Visa produkt →
Hur man anger anodiseringsfärg så att produktionen kan leverera
Börja med funktionskravet snarare än ett färgnamn. En duschvägg som står inför rengöringskemikalier behöver en väl förseglad, korrosionsbeständig finish; en kylfläns behöver en konsekvent film som stöder termisk prestanda; en dekorativ trim behöver ett utseende som leverantören kan upprepa. När funktionen är tydlig blir specifikationen enklare.
- Definiera färgen med en överenskommen referens. Använd ett fysiskt anodiserat prov eller ett godkänt färgchip. RAL-nummer är en utgångspunkt, men RAL är ett färgsystem och många RAL-nyanser har ingen exakt eloxerad motsvarighet.
- Ange legeringen och den mekaniska finishen. Skriv ner legeringskvaliteten, profilens skick och om ytan ska stansas, borstas eller poleras.
- Ange anodiseringstyp och tjocklek. För dekorativ användning inomhus är Typ II vid 8 till 12 mikron typiskt; för utomhusbruk, typ II vid 15 till 20 mikron; för slitageapplikationer, hårdanodisering av typ III vid 25 till 50 mikron.
- Ställ in en tolerans i form av en visuell jämförelse med ett godkänt prov under definierad belysning. Ett numeriskt delta-E-mål är användbart, men det måste överenskommas med anodiseraren och mätas på samma legering och finish.
- Be om fullängdsprover från den faktiska produktionslinjen, med samma legerings-, form- och processinställningar som kommer att användas för bulkordern.
- Välj en leverantör som kontrollerar hela processen. Färgproblem är lättare att lösa när extrudering och anodisering sker under ett tak; så här är vår anodiserade aluminiumextruderingsprofiler
 Tillverkare av anodiserade aluminiumextruderingsprofiler, fabrik Array Visa produkt → produceras, och varför färgresultatet är konsekvent från batch till batch.
Där färgad anodiserad aluminium används
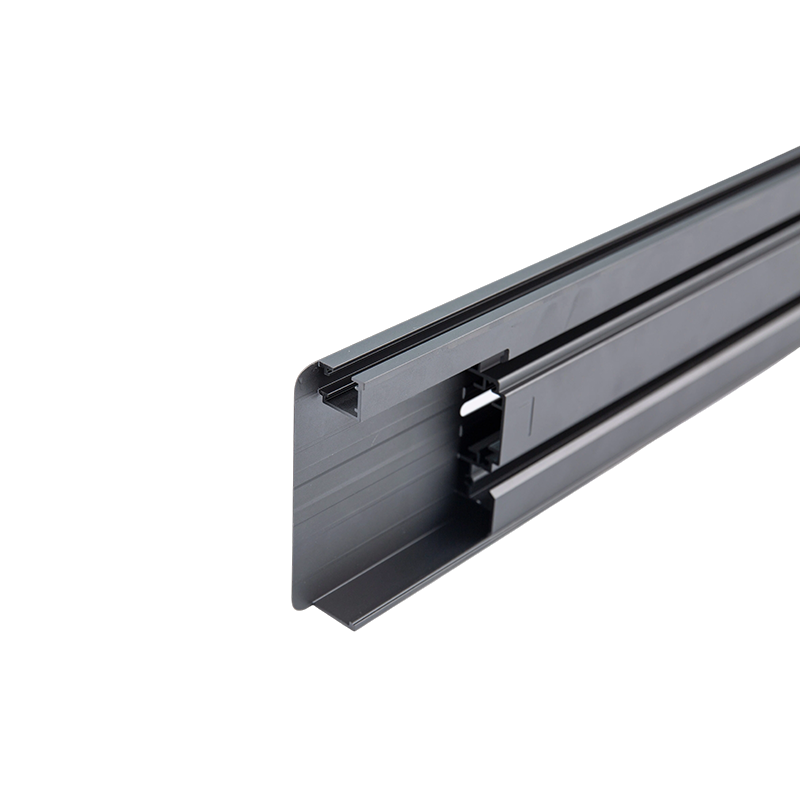
Färgade anodiserade profiler visas på platser där finishen måste överleva både visuell inspektion och fysisk användning. Duschväggar är ett vanligt exempel eftersom profilerna möter fukt, tvålrester och upprepad avtorkning; a korrosionsbeständig färgad anodiserad duschväggsprofil kombinerar en konsekvent ton med en yta som är lättare att hålla ren än målarfärg. Kylflänsar förlitar sig på det anodiserade skiktet för elektrisk isolering och termisk emissivitet. Hissinteriörer använder mörk brons och svart anodiserad trim eftersom de motstår fingeravtryck och repor bättre än ljusa beläggningar. Köksgerådsprofiler använder ljusa och matta toner som tål höga temperaturer. I alla fall är färgen inte bara dekoration: det anodiserade lagret är skyddet, och färgen lever inuti oxiden snarare än ovanpå den.
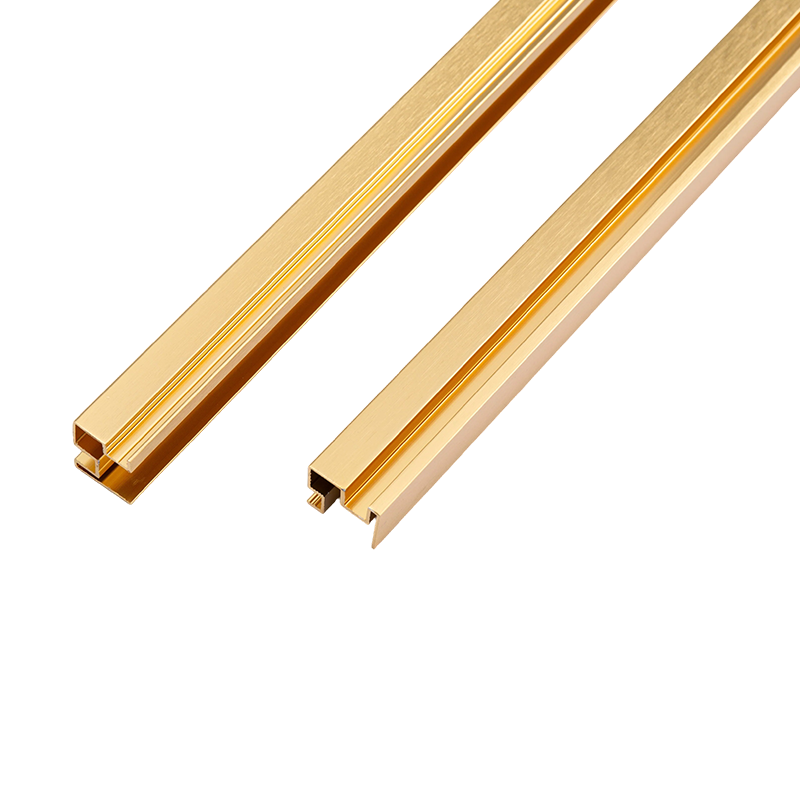 Korrosionsbeständiga färganodiserade duschväggar aluminiumprofiler Leverantör Array Visa produkt →
Den praktiska regeln för alla anodiseringsbeställningar av aluminium är att matcha färgen till processkapaciteten. Mörk brons, svart, grått och champagne är pålitliga i alla partier. Ljusa färger kan göras, men de medför en högre risk för variation och en högre provkostnad. Äkta vita och pastellfärger bör omdirigeras till pulverlackering. Med rätt referensprov, rätt legering, en realistisk tjockleksspecifikation och en specialiserad tillverkare av aluminiumprofiler som driver hela processen kan du få den färg du vill ha och samma färg vid nästa beställning. Det är det som skiljer en fungerande anodiseringsspecifikation från en gissning.
Tidigare inlägg
Anodiserad finishguide: Processtyper, beläggningstjocklek och kvalitetskontroll
Nästa inlägg
Termisk ledningsförmåga hos aluminium: legeringsdata, temperatureffekter och varför det spelar roll
Adress
Nr. 18, Industrial Park, Yanghua Village, Nanxun Town, Nanxun District, Huzhou City, Zhejiang Province, Kina
Snabbmeny
Prenumerera på nyhetsbrevet
Upphovsrätt © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Tillverkare av anpassade aluminiumprofiler

