

Anodiserad finishguide: Processtyper, beläggningstjocklek och kvalitetskontroll
Anodiserad yta är inte ett lager som appliceras ovanpå aluminium. Det är själva aluminiumytan, omvandlad till en tät oxidfilm genom en elektrokemisk process. Detta innebär att finishen inte kan skala eller flagna som färg. För köpare av aluminiumprofiler blir det praktiska resultatet en yta med korrosionsbeständighet, slitstyrka och ett enhetligt metalliskt utseende som håller i åratal.
Nyckelbeslutet när du specificerar anodiserat aluminium är inte bara om du ska anodisera, utan vilken typ av anodisering som matchar ditt användningsfall. En dekorativ inredningsprofil kräver en annan beläggning än en slitstark kylfläns eller en komponent av marint kvalitet. Att förstå dessa skillnader innan du beställer kan spara dig från kostsamma omarbetningar.
Hur anodiseringsprocessen fungerar
Anodiseringsprocessen använder en elektrolytisk cell. Aluminiumdelen fungerar som anod, medan en ledande motelektrod fungerar som katod. Båda är nedsänkta i ett surt elektrolytbad, vanligtvis utspädd svavelsyra för de flesta kommersiella tillämpningar.
När likström passerar genom cellen frigörs syrejoner vid aluminiumytan och reagerar med metallen för att bilda aluminiumoxid. Oxidskiktet växer både inåt och utåt från den ursprungliga ytan. Detta tillväxtmönster är det som gör anodisering fundamentalt annorlunda än plätering eller målning. Beläggningen är inte en separat film utan en omvandling av själva aluminiumet.
Oxidstrukturen består av ett tunt barriärlager vid basen och ett tjockare poröst lager ovanför det. Det porösa skiktet är kritiskt eftersom det tillåter ytan att absorbera färgämnen för färgning. Efter anodiseringssteget förseglas porerna med varmt vatten eller nickelacetat för att låsa in färgen och förbättra korrosionsbeständigheten.
Processparametrar påverkar direkt den slutliga beläggningen. Strömdensitet, badtemperatur och anodiseringstid bestämmer beläggningens tjocklek och hårdhet. En 10-mikrons typ II-beläggning kan ta 20 till 30 minuter, medan en 40- till 50-mikrons hårdanodiserad beläggning kan kräva flera timmars bearbetningstid.
Typr av anodiserade ytbehandlingar
Anodisering av kromsyra (typ I)
Anodisering med kromsyra ger ett tunt, tätt oxidskikt, vanligtvis 2 till 5 mikron tjockt. Den erbjuder utmärkt korrosionsbeständighet med minimal förändring av deldimensioner. Typ I används ofta för precisionsflygkomponenter och delar som kräver snäva toleranser. Beläggningen utgör också en utmärkt grundfärg för efterföljande målning.
Svavelsyraanodisering (typ II)
Svavelsyraanodisering är standardvalet för de flesta kommersiella aluminiumprofiler. Den ger en beläggningstjocklek på 5 till 25 mikron och ger en bra balans mellan korrosionsskydd, utseende och kostnad. Typ II-ytor accepterar färgämnen väl, vilket gör det till den föredragna vägen för dekorativa arkitektoniska ytor där en konsekvent metallisk färg krävs.
Hård anodisering (Typ III)
Hård anodisering utförs vid lägre badtemperaturer, vanligtvis runt fryspunkten, och med högre strömtätheter. Den resulterande beläggningen är 25 till 50 mikron tjock, med en ythårdhet typiskt i intervallet 300 till 500 HV. För sammanhanget faller standardtyp II-beläggningar vanligtvis mellan 200 och 300 HV. Typ III är specificerad för komponenter som utsätts för högt slitage, såsom kylflänsprofiler, pumphus och glidskenor.
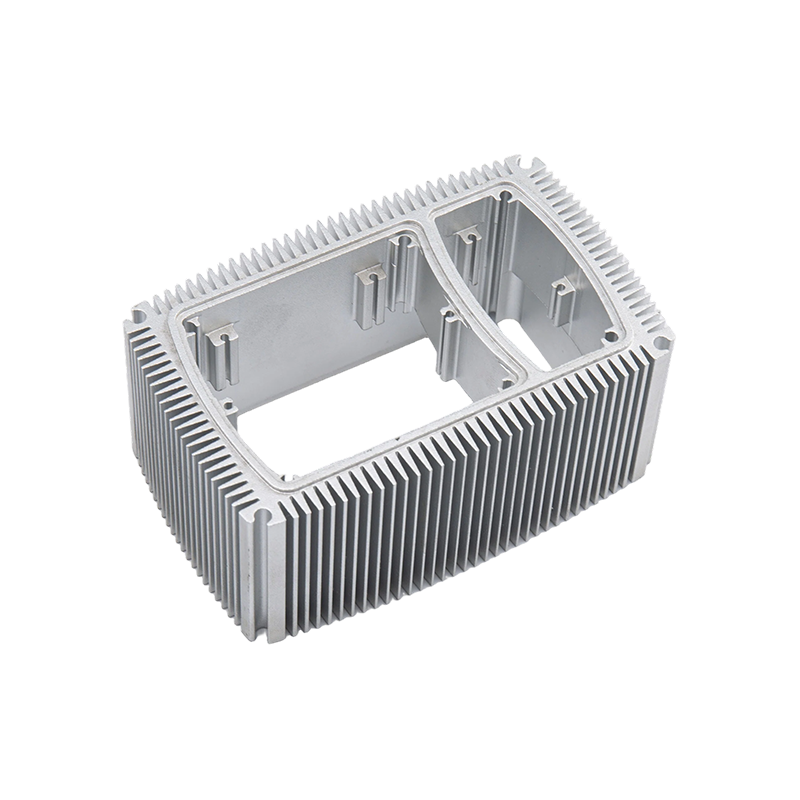
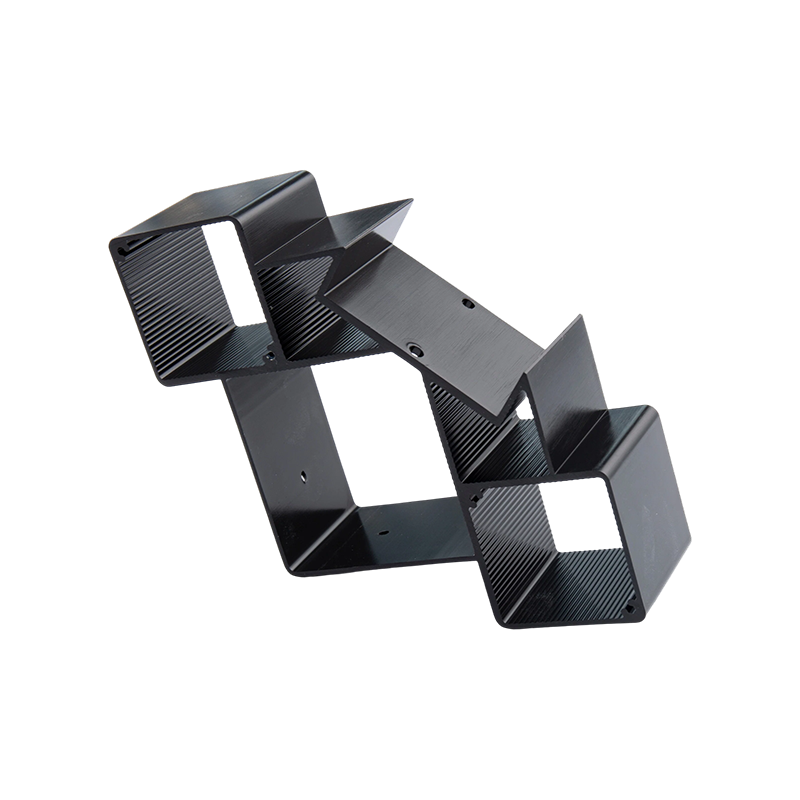
 Hård anodisering för aluminiumlegeringar: Tjock, slitstark beläggning Hård anodisering skapar ett 25–100 µm oxidskikt med en hårdhet på 300–600 HV, idealiskt för slitstarka komponenter som kylflänsar och glidskenor. Denna process passar delar som behöver hållbarhet utöver standard typ II-beläggningar. Visa produkt →
Beläggningstjocklek och prestandaspecifikationer
| Type | Typisk tjocklek | Ytans hårdhet | Vanliga applikationer |
|---|---|---|---|
| Typ I (krom) | 2-5 mikron | Lägre, ej mätbar | Precisionsflyg, gängade delar |
| Typ II (svavelsyra) | 5-25 mikron | 200-300 HV | Arkitektoniska, dekorativa, allmänna profiler |
| Typ III (Hård) | 25-50 mikron | 300-500 HV | Kylflänsar, hissprofiler, slitytor |
Anodiserad vs pulverlackerad aluminium
Anodisering och pulverlackering är de två vanligaste efterbehandlingsmetoderna för aluminiumprofiler, men de löser olika problem. Att veta skillnaden förhindrar kostsamma specifikationsfel.
Anodisering omvandlar metallytan till oxid. Finishen är en del av själva aluminiumet, så det kan inte lossna eller flisas av. Den behåller ett naturligt metalliskt utseende och är mycket resistent mot UV-blekning. Den huvudsakliga begränsningen är en relativt tunn beläggning jämfört med pulverlack, vilket betyder att den inte gör mycket för att förbättra slagtåligheten.
Pulverlackering applicerar ett polymerskikt typiskt 60 till 120 mikron tjockt. Den erbjuder en bredare palett av färger och kan dölja ytfel. En pulverlackerad yta kan dock flisa vid stöten, och polymerskiktet kan blekna eller krita med tiden i starkt solljus.
För utomhusarkitektoniska profiler är anodisering ofta det bättre valet eftersom oxidskiktet är stabilt under UV-exponering och inte lider av beläggningsvidhäftningsproblem. För delar som kommer att hanteras under tuffa förhållanden och behöver ett tjockt skyddsskikt, är pulverlackering fortfarande ett giltigt alternativ. I praktiken erbjuder många tillverkare båda så att du kan matcha finishen till installationsmiljön.
Vad du ska ange när du beställer anodiserade profiler
Att beställa anodiserade aluminiumprofiler handlar inte bara om att välja färgkod. Flera tekniska detaljer påverkar det slutliga resultatet och bör bekräftas med din leverantör innan produktion.
Valet av legeringar är den första faktorn. 6000-seriens legeringar, särskilt 6063 och 6061, är standarden för anodiserade arkitektoniska profiler. De producerar ett enhetligt oxidskikt och accepterar färgämnen konsekvent. Högre kopparlegeringar som 2024 är svårare att anodisera och tenderar att ge en mörkare, mindre enhetlig beläggning.
Ytförberedelse spelar roll. Extruderingslinjer och hanteringsmärken kan förbli synliga efter anodisering om inte profilen är mekaniskt polerad eller sandblästrad före anodiseringsbadet. Om en ljus eller matt finish krävs, gör det tydligt i din specifikation.
Extruderingsprofilens geometri påverkar också resultatet. Skarpa inre hörn kan skapa ojämnt strömflöde, vilket leder till variationer i beläggningens tjocklek. En design med tillräckliga kälradier och mjuka övergångar ger en mer konsekvent finish. För mer om detta, se vår översikt över aluminiumextruderingsprocesser och legeringsöverväganden.
Färg- och tätningskrav bör anges uttryckligen. Klara eller naturliga ytbehandlingar visar metalltonen, medan färgade ytor måste anges med ett färgreferensnummer. Tätning görs vanligtvis med varmt vatten eller nickelacetat. En väl förseglad beläggning motstår fläckar och ger bättre korrosionsbeständighet. För hårdanodiserade delar utelämnas ibland tätning för att bevara maximal hårdhet, men detta är en avvägning du bör diskutera med leverantören.
Definiera slutligen beläggningens tjocklek. Inredningsprofiler behöver vanligtvis 8 till 15 mikron. Exteriör arkitektoniska profiler bör specificeras vid 20 till 25 mikron. Tungt slitage komponenter kan kräva 40 mikron eller mer. Dessa siffror påverkar direkt kostnad och ledtid, så var exakt.
Där anodiserade ytbehandlingar ger mest värde
Anodiserade ytbehandlingar ger mest nytta när aluminiumprofilen möter en kombination av fukt, mekaniskt slitage och UV-exponering.
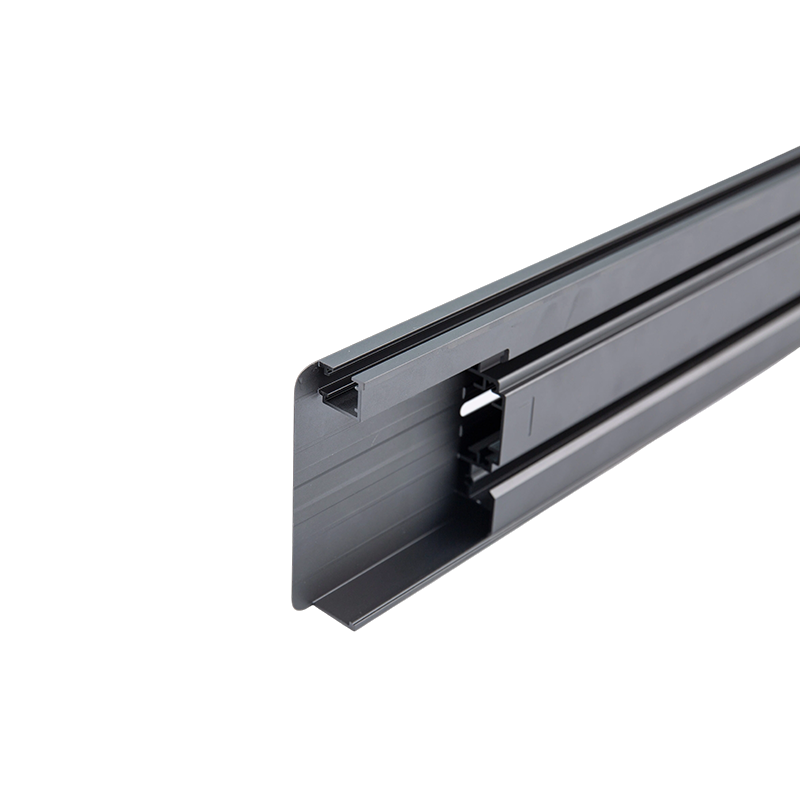
I hissapplikationer specificeras höghållfasta eloxerade bilprofiler eftersom finishen tål konstant kontakt och frekvent rengöring. Det anodiserade skiktet förhindrar den vita oxidfärgning som ofta uppstår på obehandlad aluminium i fuktiga miljöer.
 Höghållfasta anodiserade aluminiumprofiler för hisskorgar Tillverkade av 6063/6061-legering med T5-härdning, erbjuder dessa profiler strukturell styvhet och reptålighet. Den anodiserade finishen förhindrar fläckar och minskar underhållet i fuktiga hissmiljöer med hög användning. Visa produkt →
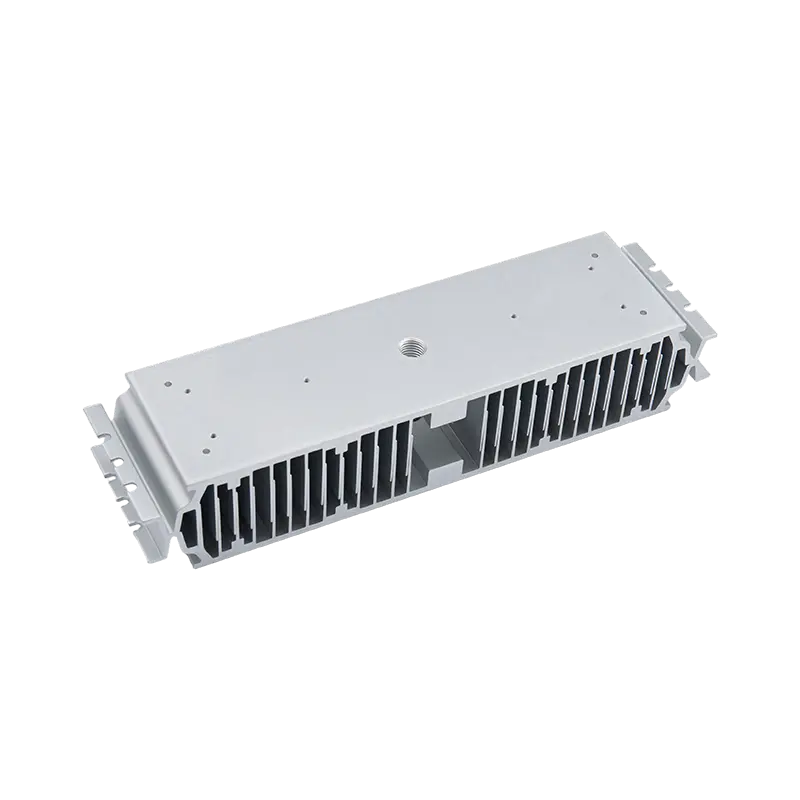
För kylflänsar tjänar anodisering ett funktionellt syfte. Oxidskiktet är elektriskt isolerande, vilket gör att kylflänsen kan vidröra elektroniska komponenter utan extra isoleringstejp. Samtidigt utstrålar en anodiserad yta värme mer effektivt än blankt aluminium, vilket förbättrar den totala termiska prestandan.
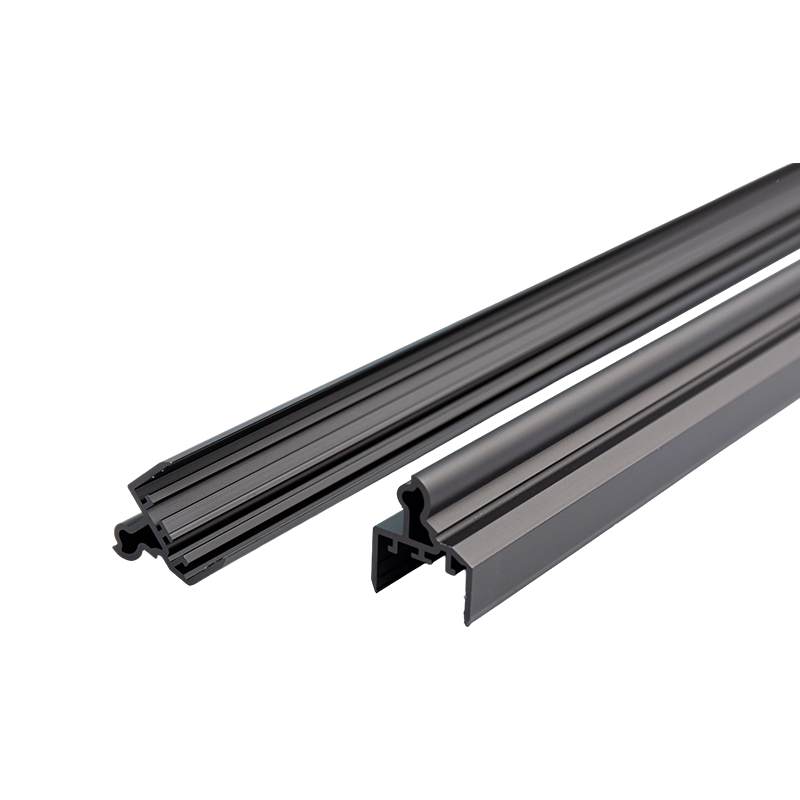
 Anodiserade aluminiumprofiler i olika färger och ytbehandlingar Finns i silver, svart, brons, champagne och anpassade färger, med anodiseringstjocklekar från AA10 till AA25. Lämplig för köksutrustning och duschväggar, finishen är slitstark och lätt att rengöra. Visa produkt →
Köksutrustning och profiler för duschkabiner drar nytta av anodisering på liknande sätt. Finishen är lätt att rengöra och korroderar inte efter upprepad exponering för vatten, rengöringsmedel eller kontakt med mat. Färgade anodiserade duschprofiler behåller ett konsekvent utseende år efter år eftersom färgen är inbäddad i oxidskiktet snarare än att sitta i en ytfilm.
För köksartiklar minskar en matt, högtemperaturbeständig eloxerad yta risken för att maten fastnar och förenklar tvätten. Dessa praktiska fördelar är anledningen till att anodiserade ytbehandlingar är standard i produkter där hygien och hållbarhet spelar roll.
Tidigare inlägg
Aluminiumstruktur för solmontering: en praktisk materialguide och valtips
Nästa inlägg
Aluminiumanodiseringsfärger: alternativ, gränser och hur man specificerar dem korrekt
Adress
Nr. 18, Industrial Park, Yanghua Village, Nanxun Town, Nanxun District, Huzhou City, Zhejiang Province, Kina
Snabbmeny
Prenumerera på nyhetsbrevet
Upphovsrätt © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Tillverkare av anpassade aluminiumprofiler

