

Aluminiumstruktur för solmontering: en praktisk materialguide och valtips
Föreställ dig att serva en solpanel på ett tak i en fuktig, salt-luft miljö. Fem år efter installationen är panelfästena fortfarande rena, bultarna är rörliga och ramen har inte utvecklat rostskala. Det är det praktiska resultatet av att välja en aluminiumkonstruktion för solcellsmontering över en belagd stålram. Aluminium är inte automatiskt det rätta valet för varje projekt, men i de flesta fall är det bättre standard eftersom det löser korrosions- och viktproblem innan de förkortar livslängden.
Vad aluminiumkonstruktionen uppmanas att göra
En solcellsmonteringsstruktur är inte en enkel stödram. Den måste bära panelens vikt, bibehålla en exakt lutningsvinkel, överföra vind- och snölaster till underbyggnaden och överleva 25 år av omgivande luft, regn, kondens och termisk cykling. Den kombinationen av strukturell plikt och miljöexponering är det som gör materialvalet så viktigt.
Typiska tekniska insatser för en aluminiumkonstruktion för solcellsmontering inkluderar moduldimensioner, maximal designad vindhastighet, snölast, fundamenttyp och den lokala miljön. Ur materialsynpunkt dominerar två legeringsfamiljer: 6063-T5 och 6005-T5. 6063-T5 har utmärkt formbarhet och är väl lämpad för komplexa extruderade sektioner. 6005-T5 erbjuder en högre sträckgräns, vilket är användbart för längre spännvidder eller där färre stöd önskas.
Aluminium har också en densitet på cirka 2,7 g/cm3, ungefär en tredjedel av stål. Det innebär en lättare struktur, lägre taklaster och snabbare installation utan hydraulisk lyftutrustning på många projekt. Den praktiska fördelen är inte bara bekvämlighet; det gör det möjligt för ingenjörer att minska den designbelastning som byggnaden eller fundamentet måste absorbera.
Aluminium vs. stål: en faktabaserad jämförelse
För de flesta solcellsfästen ger aluminium en lägre totalkostnad under systemets livslängd. Stål kan vara billigare på framsidan, men dess långsiktiga prestanda beror på integriteten hos en galvaniserad beläggning och på varje skärning, repa eller kant som exponerar rent stål för atmosfären. Tabellen nedan jämför de två materialen på de punkter som är viktiga för projektägare och installatörer.
| Egendom | Aluminiumlegering | Galvaniserat stål |
|---|---|---|
| Densitet | 2,7 g/cm3 | 7,85 g/cm3 |
| Korrosionsbeteende | Bildar ett skyddande oxidskikt; mycket stabil i kustluften | Kräver intakt zinkbeläggning; repor och skurna kanter kan initiera rost |
| Styrka | Bra för standardmoduler; högre hållfasta legeringar tillgängliga | Hög hållfasthet i tyngre partier |
| Installationshastighet | Lättare, lättare att hantera, mindre lyftutrustning | Tyngre, långsammare hantering, mer utrustning på plats |
| Underhåll | Låg; ingen ommålning i de flesta miljöer | Periodisk inspektion; bättring efter repor eller skärsår |
| Förskottskostnad | Vanligtvis högre | Vanligtvis lägre |
| Förväntad livslängd | 20 år med gemensamma ytbehandlingar | 10-20 år beroende på beläggningskvalitet och plats |
Stål har fortfarande en plats där strukturen kommer att grävas ner, där extrema punktbelastningar kräver mycket tunga sektioner, eller där designkoden anger en armerad betongbas och den extra egenlasten inte är ett problem. Men i ett vått eller fuktigt klimat tenderar en galvaniserad stålram att kräva mer uppmärksamhet med åren. Ekonomin för aluminium förbättras när tidshorisonten förlängs och eftersom kostnader för beläggning och utbyte ingår.
Där aluminiumkonstruktioner presterar bäst
En aluminiumkonstruktion för solcellsmontering blir det självklara valet i miljöer där korrosion är ett problem. Kustanläggningar, industrifasader och alla platser med hög luftfuktighet drar nytta av det naturliga oxidskiktet som bildas på aluminium. Anodiseringsprocessen gör detta lager tjockare, hårdare och mer konsekvent, vilket är anledningen till att anodiserade sektioner är standardalternativet för marina och salt-luft platser.
Takmatriser är en annan naturlig passform. Eftersom monteringskonstruktionen är svetsad eller bultad i takkonstruktionen, påverkar varje kilo egenlast den strukturella bedömningen. Aluminiums låga densitet gör att installatörer kan använda längre spann med färre fästpunkter, vilket minskar både antalet takgenomföringar och den tid som krävs för att slutföra installationen.
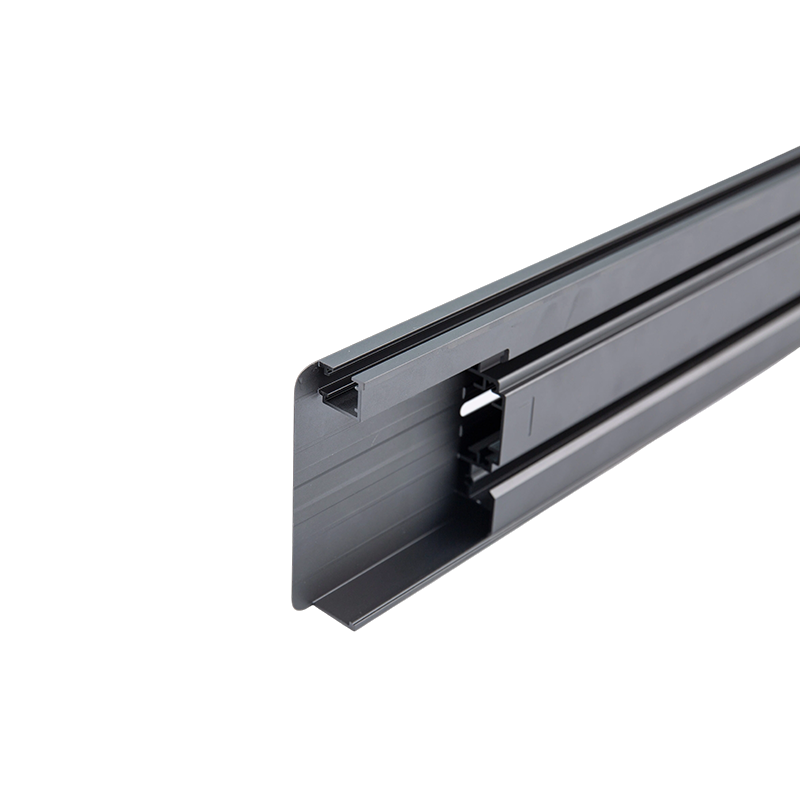
 Anodiserade aluminiumprofiler med anpassade efterbehandlingsalternativ Dessa anodiserade profiler erbjuder silver, svart, brons eller champagnefinish med tjockleksgrader upp till AA25, plus anpassad skärning och CNC-tjänster, väl lämpade för takmonteringskonstruktioner. Visa produkt →
Konstruera profilen: belastningar, toleranser och ytbehandlingar
När miljöhistorien är klar blir den strukturella utformningen nästa uppgift. Profilsektionen måste motstå böjning och buckling under vind och snö. Vanliga profiler för solcellsmontering inkluderar C-kanaler, H-balkar och hattformer, med väggtjocklekar från 1,5 mm till 10 mm beroende på spännvidd och belastning.
Precision betyder lika mycket som styrka. Hålpositioner, spårlängder och anslutningsytor måste vara i linje med panelklämmorna och underkonstruktionen. CNC-bearbetning av profiler tar bort behovet av fältborrning och säkerställer att varje ram är identisk, vilket är avgörande för långa rader där till och med några millimeters fel kan orsaka synlig felinställning.
Specifikationsprocessen kan delas upp i fem praktiska steg:
- Beräkna den maximala vindbelastningen med hjälp av lokala vindhastighetsdata.
- Applicera relevant snölast om arrayen är i ett kallt klimat.
- Välj en profilsektion som motstår böjning med en säkerhetsfaktor på minst 1,5.
- Kontrollera ytfinishens tjocklek för den exponerade miljön.
- Kontrollera att alla fästhål och slitsar är bearbetade och inte skurna på plats.
Val av ytfinish är också en del av tekniken. Anodiserade lager på 12-25 mikron ger en hård, tät skyddsbarriär. Pulverlackering erbjuder färgade paneler med en tjock, mycket ogenomtränglig finish. PVDF-beläggningar är ett bra val där hög UV-beständighet och kemisk stabilitet krävs. Rätt finish beror på klimatet, strukturens orientering och projektets estetiska krav.
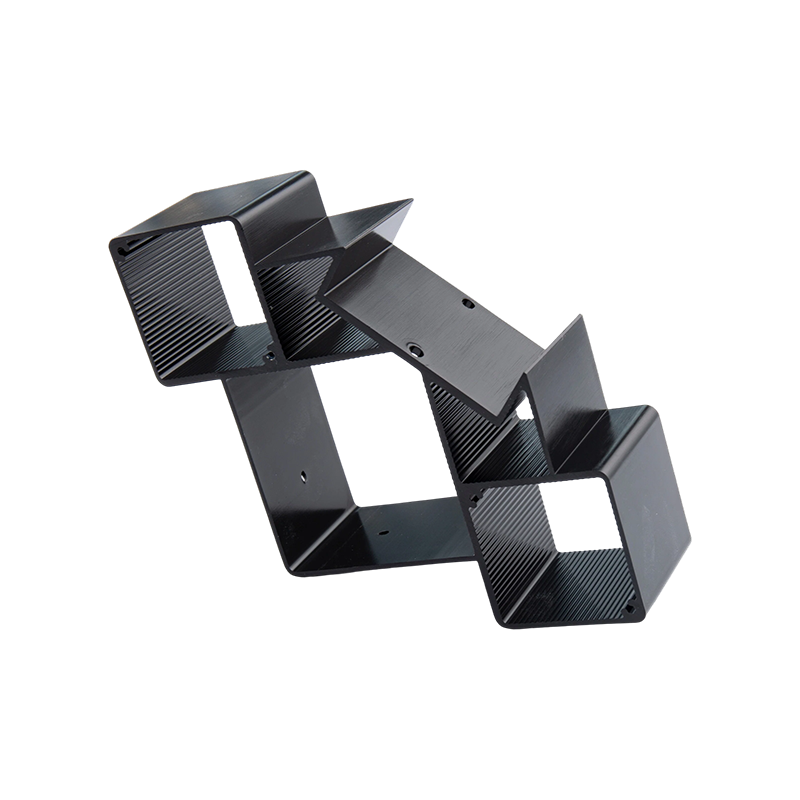
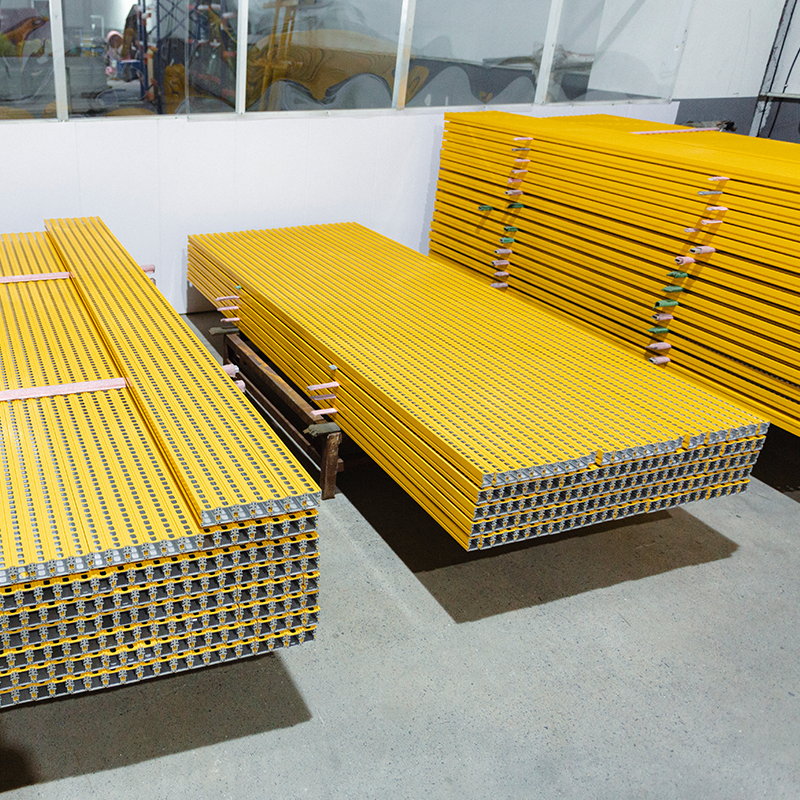 CNC-bearbetningstjänster för precisionsprofiler av aluminium CNC-bearbetning, skärning och tillverkningstjänster för aluminiumprofiler, med ytterligare ytbehandlingar, stödjer exakt komponenttillverkning för solmontering och andra industriella applikationer. Visa produkt →
Varför bruket bakom profilen är viktigt
Samma legeringsbeteckning kan bete sig olika beroende på hur noggrant ämnet homogeniseras, hur extruderingen sker och hur profilen åldras. En leverantör som har ägnat decennier åt att bygga extruderingsdisciplin kommer att leverera konsekventa mekaniska egenskaper från en batch till nästa. Den konsistensen är det som gör att en monteringskonstruktion kan bära designbelastningen utan överraskningar vid platsinspektionen.
Huzhou Yindu Aluminium Technology Co., Ltd. har mer än 30 års erfarenhet av extrudering och ytbehandling av aluminium. Anläggningen täcker 42 000 kvadratmeter och har en årlig kapacitet på 10 000 ton, med egen anodisering, hårdanodisering, pulverlackering, PVDF-beläggning, ytbehandling av träfibrer och CNC-bearbetning. Denna vertikala kapacitet gör det möjligt för en solcellsmonterad kund att köpa hela profilpaketet från ett ställe, från rå extrudering till förborrade kopplingar.
För en djupare titt på legeringsval och designregler, läs vår aluminiumextruderingsprocess och designguide för legeringar . Den förklarar hur kemin och processförhållandena påverkar den slutliga profilen och hur man undviker vanliga misstag i lastberäkning och sektionsspecifikation.
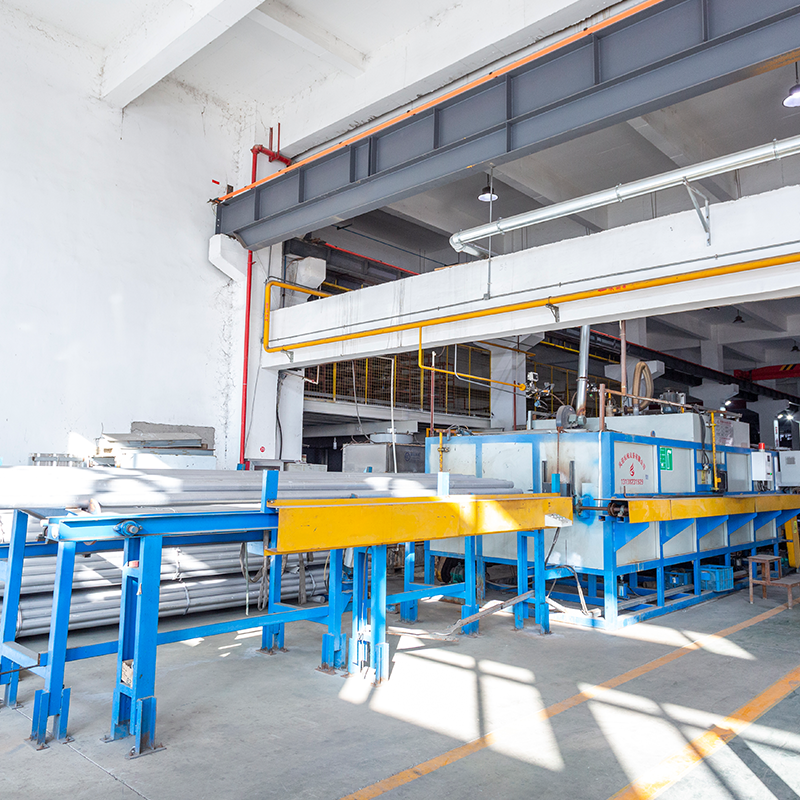 Extruderingsprofiler av aluminium i flera legeringar för strukturell användning Tillgängliga i legeringar som 6063, 6061, 6082 och 7075, ger dessa profiler styrka och korrosionsbeständighet för olika applikationer, inklusive solskydd och strukturella stöd. Visa produkt →
Att specificera en aluminiumstruktur för solcellsmontering är ett beslut du kan fatta med tillförsikt när du förstår belastningsförhållandena, väljer rätt legering och ytbehandling och arbetar med en leverantör som kontrollerar hela extruderingsprocessen. Börja med en enkel belastningsberäkning, fråga efter korrosionsdata och låt profilpartnern hjälpa dig att förvandla det till en struktur som kommer att hålla längre än panelerna.
Tidigare inlägg
Aluminiumram för solpanel: Alloy, Finish, Tolerance & Sourcing Guide
Nästa inlägg
Anodiserad finishguide: Processtyper, beläggningstjocklek och kvalitetskontroll
Adress
Nr. 18, Industrial Park, Yanghua Village, Nanxun Town, Nanxun District, Huzhou City, Zhejiang Province, Kina
Snabbmeny
Prenumerera på nyhetsbrevet
Upphovsrätt © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Tillverkare av anpassade aluminiumprofiler

