

Aluminiumfönsterramsprofil: Legering, finish och toleransguide för köpare
En inköpschef skickar ut en offertförfrågan för 6 000 meter fönsterkarmprofil: 6063-T5, 1,4 mm nominell vägg, klaranodiserad till 15 mikrometer, kapad till 6,1 m längder. Tre citat kommer tillbaka. Spridningen är 22 procent och bara en leverantör frågar vad fönstret ska monteras till.
Fixa fyra saker innan du förhandlar: legering och härdning, väggtjocklek vid belastningspunkterna, dimensionell tolerans och finishsystemet. När tärningen väl är skuren kostar det mycket mer att byta någon av dem än gapet mellan högsta och lägsta pris på bordet.
Vad en profiluppsättning för fönsterramar faktiskt innehåller
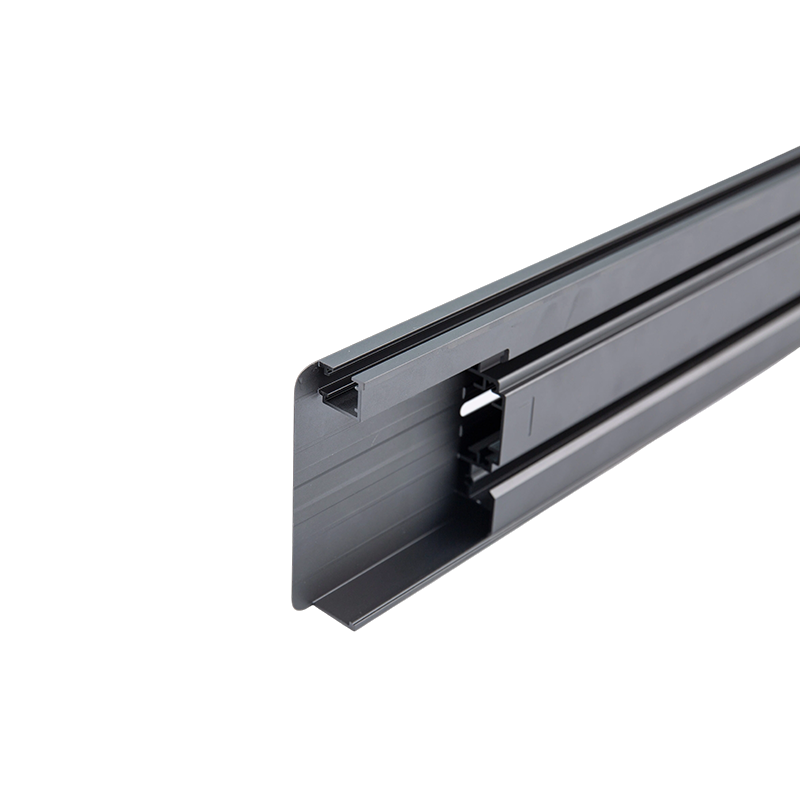
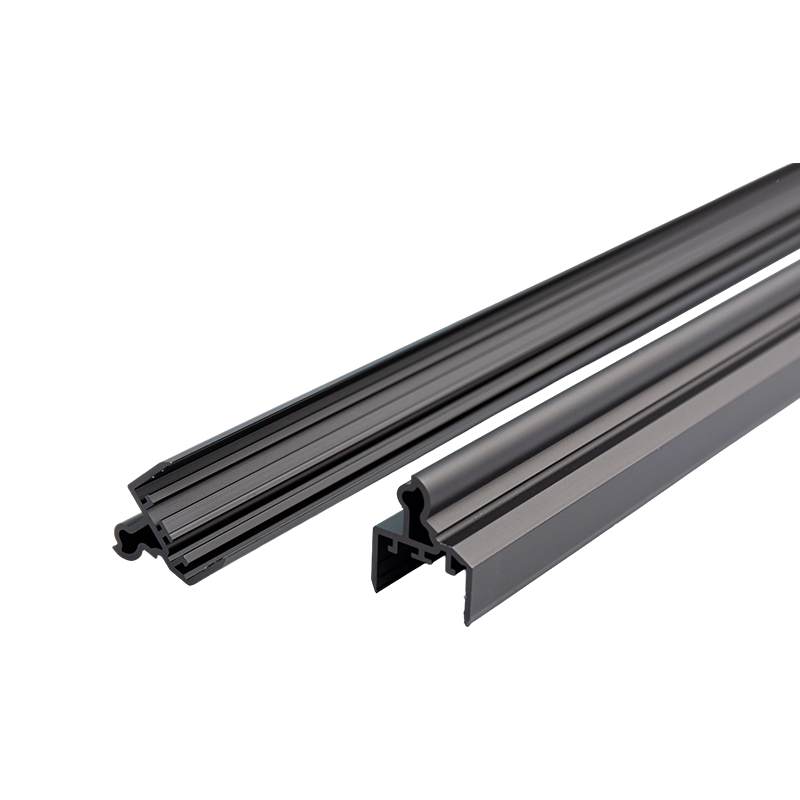
"Fönsterkarmprofil" är sällan en enda form. Ett båge eller skjutfönster använder sex till tio profiler som måste passa ihop: ytterram, båge, stolpar och akterspegel, glaslist, en tröskel med dräneringskanal och ofta ett skärmspår. Ett termiskt brutet system lägger till två aluminiumhalvor sammanfogade av en polyamidremsa.
Ritningen är viktigare än legeringskvaliteten i detta skede. Skruvportar, gångjärnsförstärkningar och hörnkrympzoner behöver 1,8 mm till 2,0 mm vägg; synliga ramytor är vanligtvis 1,2 mm till 1,4 mm. En dyna som fyller båda ytterpunkterna ojämnt visar variationen vid den tunna sektionen först, antingen som ett sjunkmärke på ytan eller som en skruvport som remsar vid montering.
Ihåliga kammare är den andra begränsningen. De flesta ramar löper genom en hyttventil eller brodyna, kommer ut med en svetsad söm och har ett något bredare toleransband än en solid form. Att göra om en osynlig del som solid eller semi-hollow förenklar formen och sänker vanligtvis priset per meter.
Legering och temperament: De två valen som sätter allt annat
6063-T5 täcker de flesta arkitektoniska fönsterramar av praktiska skäl: den extruderar snabbt, anodiserar jämnt och levererar ungefär 150 till 190 MPa draghållfasthet med cirka 8 procents töjning, tillräckligt för en ram som håller glas, tar vindbelastning och överlever upprepade öppningscykler utan att spricka i hörnet.
- 6063-T5: standard för anodiserade och pulverlackerade bostads- och kommersiella fönster.
- 6060-T5: vanlig i europeiska specifikationer, något lägre hållfasthet och en något bättre anodiserad yta.
- 6005A-T6: högre hållfasthet för breda spann och tunga kommersiella system, långsammare att extrudera.
- 6061-T6: ca 310 MPa draghållfasthet, används för konstruktionsstolpar och högvindsjobb, men den anodiserar mindre jämnt och slutar vanligtvis med målning.
Temperation förtjänar lika stor uppmärksamhet. T5 är luftkyld vid pressen; T6 är vattensläckt för högre hållfasthet. Vattensläckning förvränger tunna, asymmetriska fönsterprofiler mer, så en T6-båge behöver ofta rätas upp och kan bära mer restspänning. Om inte lasterna kräver T6 ger T5 oftast en rakare profil till ett lägre pris.
Processkontroll begränsar vad som är möjligt. Billetkvalitet, ämnestemperatur, extruderingshastighet och härdning samverkar, och en leverantör som kör fönstermatriser snabbt för att minska kostnaderna kommer att visa det som dimensionell drift längs en längd på 6 m. Bakgrunden till hur legerings- och processval formar den färdiga profilen behandlas i denna guide till aluminiumextruderingsprocess och val av legering .
 Extruderingsprofiler i aluminium: Standard och anpassade former Granska legeringsalternativ, standard- och anpassade profiler, ytfinish och bearbetningstjänster, med regionala standarder noterade för att specificera beställningar. Visa produkt →
Väggtjocklek, toleranser och standarderna bakom dem
Tre regionala standarder täcker de flesta beställningar: GB/T 5237.1, EN 755-9 och ASTM B221. De är överens om de breda kraven och skiljer sig åt i detaljen, så namnge standarden och upplagan på inköpsordern istället för att överlåta till leverantören att anta.
Räkna med ungefär ±0,3 till ±0,5 mm på en total dimension på 50 till 60 mm och ±0,10 till ±0,15 mm på en 1,4 mm vägg. Twist drar till sig mindre uppmärksamhet än den förtjänar: en profil som är dimensionellt perfekt men vriden med 1 mm per meter kommer att bekämpa varje geringsfog på löpande bandet.
- Övergripande mått och väggtjocklek på tre punkter längs ett stycke i full längd
- Vrid, båge och camber mätt mot en platt platta
- Klipp längd och skär vinkel på ett prov av geringsbitar
- Skruvportens djup, pilothålets diameter och hårdvarupassning
- Beläggningstjocklek på den synliga ytan och finishkvalitet inuti hörn och dräneringshål
Be om en besiktningsrapport av första artikeln mot ritningen snarare än ett allmänt intyg. Anodiserade och belagda partier varierar också i färg, så signera ett fysiskt färgchip och spara det.
Ytbehandlingssystem: Matcha beläggningen till klimatet
Avslutaen avgör hur fönstret ser ut år ett och år femton, och det är den del av specifikationen som oftast reduceras till ett ord. Byggnadstjocklek, hartskemi och förbehandling förändrar alla prestanda, och skillnaden uppträder först efter några somrar av UV-exponering.
| Finish | Typiskt bygge | Utseende och hållbarhet | Passar bäst till |
|---|---|---|---|
| Klar- eller bronsanodisering | 10 till 25 mikrometer (AA15 till AA25) | Metallisk, hård yta; färgen är stabil men batchvariation är synlig | Inland bostäder och kommersiella fönster |
| Polyester pulverlackering | 60 till 80 mikrometer | Valfri RAL eller anpassad färg, satin till matt, bra mekaniskt motstånd | Allmänna bostadsfönster |
| Superslitstarkt pulver eller PVDF | 60 till 80 mikrometer powder; 23 to 27 micrometers PVDF | Bästa UV- och saltsprayprestanda, AAMA 2605-klass | Kusttomter, höghusfasader, stark sol |
| Sublimering av träkorn | Pulverbas plus överföringsskikt | Varm timmerlook utan underhåll av äkta trä | Renovering, inredning, matchade snickerier |
Två regler följer. Matcha beläggningen till exponeringen snarare än budgetlinjen: ett 60 mikrometer polyesterpulver på en strandfasad kommer att krita långt innan en PVDF-beläggning misslyckas, även om båda ser identiska ut på en provskiva. Kontrollera sedan förbehandlingen, eftersom omvandlingsbeläggningen som gör att finishen fäster är osynlig i den levererade profilen.
 Anodiserade aluminiumprofiler för arkitektoniska och industriella tillämpningar Anodiserade aluminiumprofiler med AA10–AA25 oxidlager, färgalternativ, CNC-tillverkning och korrosionsbeständiga ytskikt för arkitektur och industri. Visa produkt →
Värmeavbrott, kondens och energiöverensstämmelse
Aluminium leder värme runt 200 W/m·K, vilket är precis vad en kallklimatfönsterbåge inte ska göra. En obruten aluminiumram sitter nära 5,8 W/m²K, och den siffran visar sig som kondens på insidan och som en värmeräkning.
Ett termiskt avbrott skiljer de inre och yttre halvorna åt med en glasfiberförstärkt polyamidremsa, vanligtvis PA66GF25 och 14 mm till 34 mm bred. Den färdiga ramen landar sedan ungefär mellan 1,8 och 2,8 W/m²K, beroende på kammarantal, listbredd och glasningen den bär.
Två detaljer fångar köpare. Remsan måste låsas mekaniskt och krympas med kontrollerad kraft, och EN 14024 är testet som bevisar bindningen; överkrympning deformerar polyamiden och skapar en kall väg, medan underkrympning visar sig på vintern som en kondenslinje. Överensstämmelse bedöms också på hela fönstret, så be om ett beräknat eller testat U-värde för hela systemet.
Kust-, hög-UV- och träkornsprojekt
Saltspray skiljer beläggningsklasser skarpare än färg eller glans. AAMA 2604-pulver testas till cirka 1 500 timmar; AAMA 2605-system, inklusive PVDF, når ungefär 4 000 timmar. På ett projekt vid havet är det gapet skillnaden mellan ett garantianspråk i år sex och inget anspråk alls.
Inlandsprojekt har mer frihet när det gäller utseende. Träfiberfinish ger ett träutseende utan den slipning, färgning och röta som äkta timmer medför, vilket är anledningen till att de förekommer så ofta i renoveringar och interiörer som måste matcha befintliga snickerier. Processen överför ett mönster till en härdad pulverbas, så slitstyrkan beror lika mycket på basskiktet som på kornet. Mer information om hur dessa håller sig finns i den här artikeln om aluminiumprofiler i trä .
 Anpassade pulverlackerade aluminiumprofiler från Yindu Utforska RAL-, PANTONE- eller anpassade pulverlackerade aluminiumprofiler med släta, sandiga eller metalliska ytor för fönster, möbler, belysning och industridelar. Visa produkt →
Tillverkningssteg som driver kostnaden
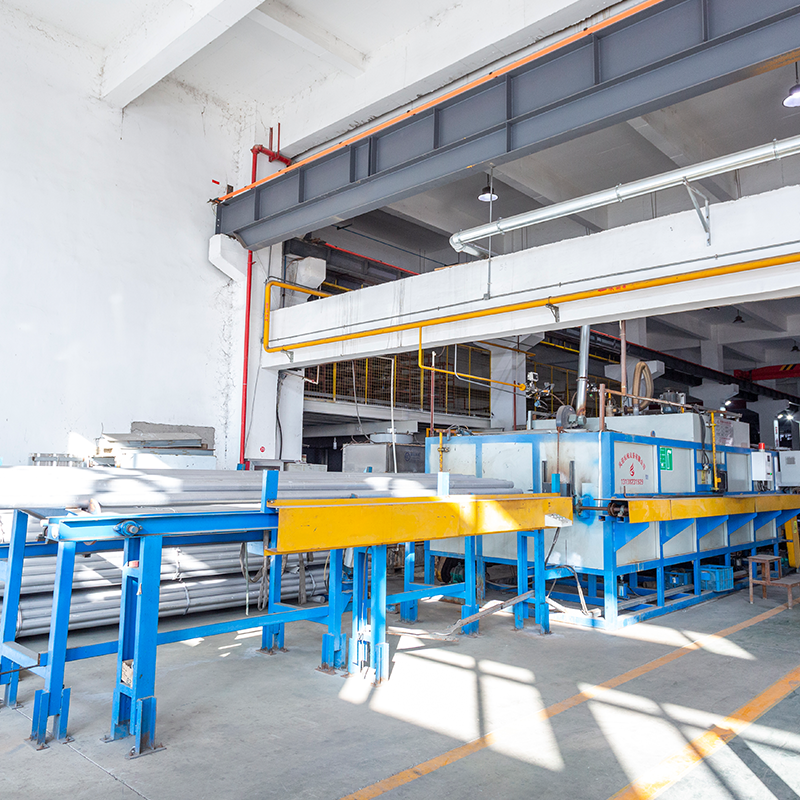
Från ämne till packad ram passerar profilen genom extrudering, sträckning, skärning, artificiell åldring, efterbehandling och ofta bearbetning. Varje steg lägger till kostnad, och varje steg kan lägga till omarbetning om det föregående drev.
Bearbetning är där fönsterprofiler slutar vara enkel. Dräneringsslitsar, gångjärnsfickor, skruvbussar, falsspår och pinnfräsar för hörnklämmor har var och en sin egen tolerans. En slits 0,3 mm utanför mitten är ensam ofarlig och ett problem när den staplas med en borrposition på monteringsjiggen. Leverantörer som bearbetar i samma fabrik som de extruderar kan rätta ritningen tidigt; de som lägger ut på underleverantörer brukar inte kunna.
Förpackningar misslyckas dyrt. Pulverlackerade profiler behöver film som skalar rent efter månader i förvaring, anodiserade profiler behöver interfolieras mot repor och 6 m buntar behöver ordentligt stöd så att de inte böjer sig inuti en behållare.
Vad som ska låsas före beställningen
- Ägande av tärningen och om tärningen förblir exklusiv för din profil
- Minsta orderkvantitet per profil och per färgsats, eftersom anodiserings- och beläggningskörningar debiteras av rackbelastning
- Signerade färgchips bibehålls för varje finish och varje batch
- Provtagningsplan: första artikel plus dimensionskontroller vid angiven frekvens
- Testdokumentation för legeringssammansättning, hårdhet, beläggningstjocklek och saltspray
- Förpackningsspecifikation och lagringsskydd
- Ledtid fördelad mellan formtillverkning, vanligtvis två till fyra veckor, och produktion och efterbehandling, vanligtvis tre till fem veckor
Att sätta ihop specifikationen
Offerten som ser 22 procent billigare ut skiljer sig vanligtvis på en av fyra punkter: en lättare vägg vid skruvportarna, en tunnare beläggning, en lägre legeringskvalitet eller en lösare vridtolerans. Ingen av dem dyker upp på ett fotografi av ett prov.
Skriv specifikationen runt fönstret snarare än profilen: legering och härdning, väggtjocklek i varje funktionszon, standard- och toleransklass, finishsystem med dess testklass och byggtjocklek samt tillverknings- och packningskrav. Håll sedan ett första artikelprov i dina händer innan tärningen går i produktion. Det samtalet tar en eftermiddag. Den som startar när 6 000 meter anländer och mitrarna inte stänger tar mycket längre tid.
Tidigare inlägg
Anodiserade aluminiumprofiler: typer, tjockleksgrader och legeringsval
Nästa inlägg
Materialguide för fönsterram i aluminium: legering, väggtjocklek, ytbehandlingar och värmeavbrott
Adress
Nr. 18, Industrial Park, Yanghua Village, Nanxun Town, Nanxun District, Huzhou City, Zhejiang Province, Kina
Snabbmeny
Prenumerera på nyhetsbrevet
Upphovsrätt © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Tillverkare av anpassade aluminiumprofiler

