

Anodiserade aluminiumprofiler: typer, tjockleksgrader och legeringsval
Två extruderingskörningar lämnar samma form på samma skift. Man återvänder från anodiseringslinjen med en jämn champagneton; den andra kommer tillbaka mjölkaktig på ena sidan och mörkare längs svetslinjen. Anodiseringsanordningen tar vanligtvis på sig skulden, men orsaken är oftare uppströms: legeringskemi, härdningshastighet, formskick eller hur profilerna satt på stativet.
Det korta svaret först: anodiserade aluminiumprofiler är inte belagd metall. Anodisering omvandlar den yttre huden på en profil till ett aluminiumoxidskikt som växt från själva aluminiumet, vilket är anledningen till att finishen motstår flisning, håller färg utomhus och kan färgas, förseglas eller härdas för slitage. Att hålla det resultatet stabilt över batcher beror på beslut som fattas långt innan ställen går in i tanken.
Vad anodisering gör med en extruderad profil
Inuti tanken blir extruderingen anoden i en utspädd syraelektrolyt. Likström driver syre till ytan, där det binder med aluminium för att bilda aluminiumoxid. Skiktet växer in i metallen såväl som utåt från den ursprungliga ytan, så en färdig profil mäter större än den råa extruderingen med en bråkdel av beläggningens tjocklek på varje yta. En 20 mikron beläggning kan lägga till ungefär 8 till 10 mikron per sida, tillräckligt för att spela roll på en presspassning eller en glidfog.
Två strukturella detaljer driver allt annat. Den bildade oxiden är porös, och de mikroskopiska porerna accepterar organiskt färgämne för att producera champagne, brons, svart eller en anpassad färg. Porerna måste sedan stängas. Försegling i hett avjoniserat vatten, nickelacetat eller ett kallt nickelfluoridsystem låser färgämnet och återställer korrosionsprestandan. Dålig tätning dyker upp senare: en profil som klarade en saltspraykontroll i labbet kan missfärgas inom en säsong utomhus.
Varför anodiserade profiler håller längre än applicerade beläggningar
- Korrosionsbeständighet: ett ordentligt förseglat oxidskikt är kemiskt stabilt, och anodiserade 6063- och 6061-profiler klarar rutinmässigt flera hundra timmars neutral saltspraytestning.
- Stöt och nötning: oxiden är hårdare än aluminiumet under den och integrerad med ytan, så den kan inte skala eller flagna vid en bucklig kant som en färgfilm kan.
- Färgstabilitet: finishen är oorganisk och kritar inte under ultraviolett exponering som många organiska beläggningar gör.
- Dielektrisk yta: anodskiktet leder inte elektricitet, vilket passar uttagshus och andra elektriska profiler där ytan måste isoleras.
- Underhåll: mild tvål, varmt vatten och en mjuk trasa återställer ytan. Ingen vaxning och ingen touch-up.
Två avvägningar hör hemma på ritningen. Anodoxid är en termisk barriär, så en kylfläns bör endast bära ett tunt typ II-skikt, vanligtvis 5 till 10 mikron, om inte ytan verkligen behöver slitstyrka. Hård anodisering vid 40 till 50 mikron överlever nötning mycket bättre men tillför mätbar termisk resistans och minskar utmattningshållfastheten vid skarpa hörn. Den andra avvägningen är dimensionell: eftersom lagret bygger på varje yta behöver hårdanodiserade delar generösa toleranser och vanligtvis maskering på gängor och hål.
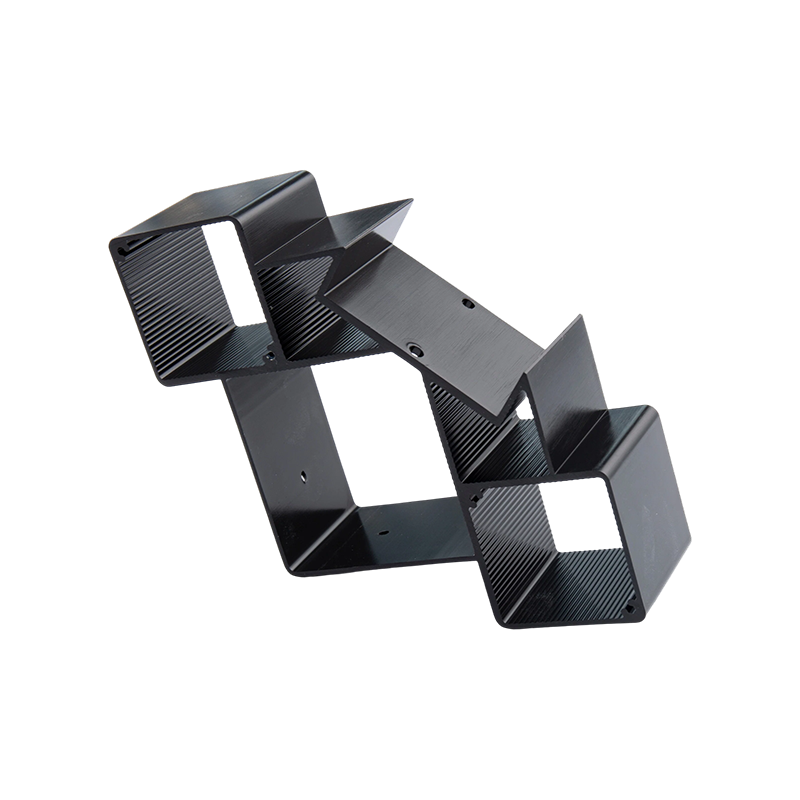
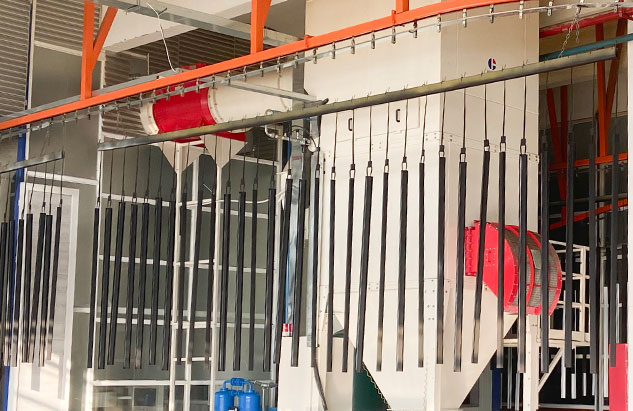 Hård anodiseringstjänst för komponenter i aluminiumlegeringar Använd för tjocka slitstarka oxidlager, med processkontroll, tätning och tjockleksalternativ som är anpassade för krävande fordons-, flyg-, maskiner och verktygsdelar. Visa produkt →
Typ I, Typ II och Typ III: Matchande beteckning till arbetsuppgifter
De flesta specifikationer refererar till MIL-A-8625 eller motsvarande standard, och typnumret talar om för efterbehandlaren vilken elektrolyt och vilken tjocklek som ska arbeta med.
| Beteckning | Elektrolyt | Typisk tjocklek | Ytans hårdhet | Där det passar |
|---|---|---|---|---|
| Typ I, kromsyra | Kromsyra | 0,0001 till 0,0007 tum (2,5 till 18 mikron) | Låg | Tunna lager på utmattningskänsliga eller komplexa delar, med minimal dimensionsförändring |
| Typ II, svavelsyra | Svavelsyra | 0,0002 till 0,0010 tum (5 till 25 mikron) | Måttlig | Arkitektonisk, apparatur och allmän korrosionsbeständighet, och basen för de flesta färgade färger |
| Typ III, hårdanodiserad | Svavelsyra, lower temperature | 0,0005 till 0,0045 tum (13 till 114 mikron), ofta 2 mil | Hög, ungefär 400 till 500 HV | Slitytor, glidande komponenter och delar som måste stå emot nötning |
Klass lägger till en andra dimension: Klass I betyder ofärgad, Klass II betyder färgad. Arkitektoniska projekt går ofta längre och skriver in en AA-beteckning som AA-M12C22A41 i inköpsordern, som fäster beläggningstjockleken tillsammans med färg och glans istället för att överlåta utseendet till slutbehandlarens bedömning.
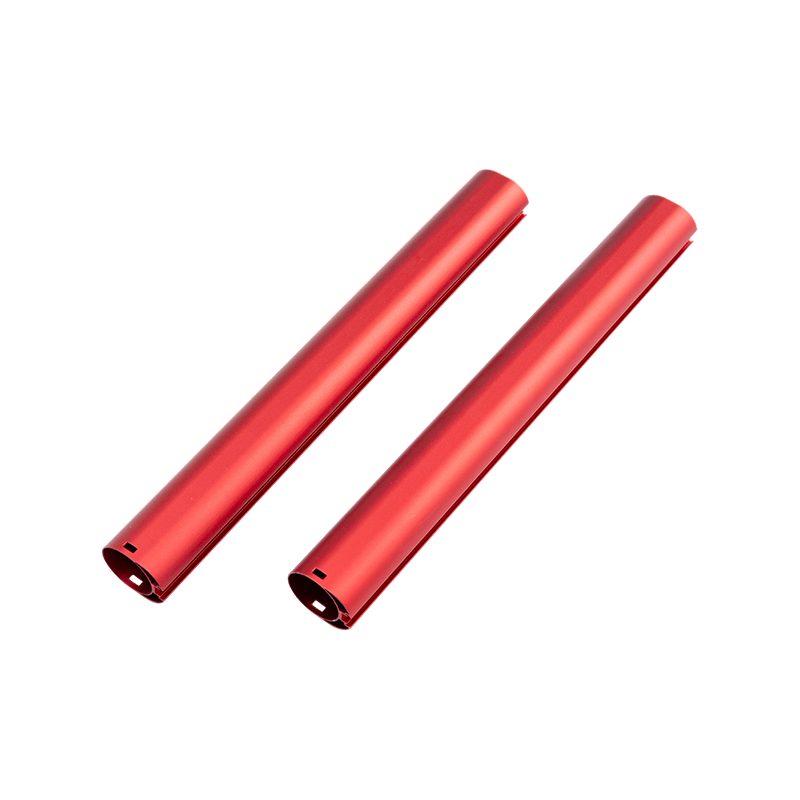
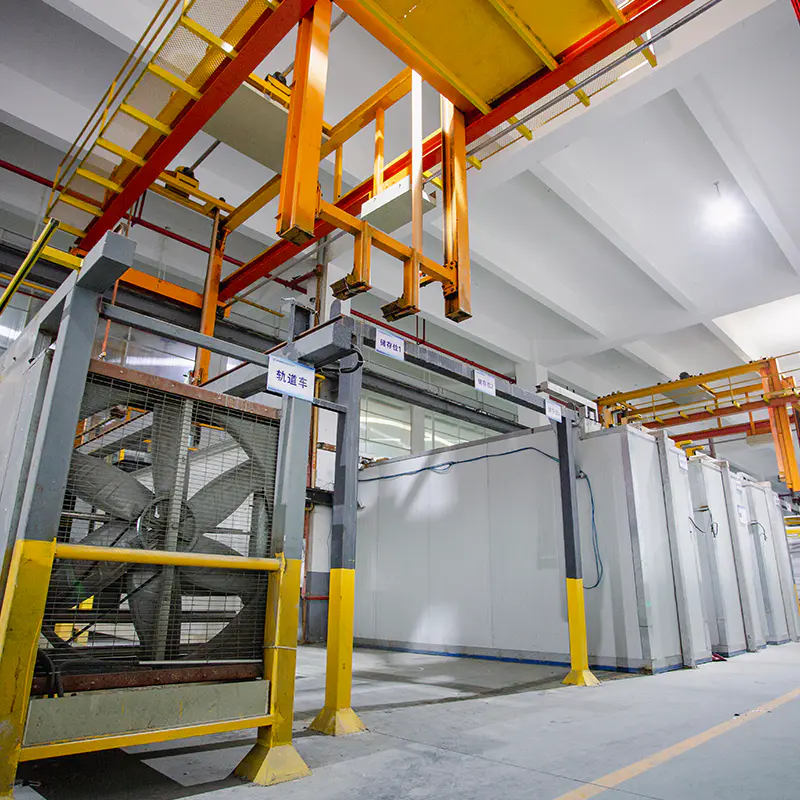 Anodiserade aluminiumprofiler med färg- och tjockleksalternativ Erbjuder silvervit, svart, brons, champagne och sekundära färger, flera anodiseringstjocklekar, tillverkning och tillämpningar från arkitektur till elektronik. Visa produkt →
Alloy Choice ställer in färgen innan färgen gör det
Anodisering förstärker allt som finns i legeringen. Koppar, järn, kisel och mangan påverkar alla oxidens ton, så två profiler som ser identiska ut på pressen kan avsluta två nyanser isär.
- 6063 är arbetshästens extruderingslegering och tar ren eller färgad svaveloxidering rent.
- 6463 håller järn och kisel lågt så att det anodiserar ljust snarare än grått, vilket är anledningen till att den tjänar dekorativa trim och pärlor.
- 6061 är starkare och bearbetar bra, men dess legeringselement pressar beläggningen mot en varmare grå färg som begränsar färgmatchning.
- 7xxx-legeringar kommer att anodisera men blir i allmänhet mörka, och 2xxx-legeringar med hög kopparhalt är dåliga kandidater för dekorativt arbete.
Processhistoriken dyker upp i tanken också. Ojämn härdning, en kall form eller en låg utgångstemperatur kan lämna ränder och flödeslinjer som förblir osynliga efter extrudering och blir uppenbara efter anodisering. Det är därför extruderingsprocess och val av legeringsguide är värt att läsa innan en ny profil citeras, inte efter att en batch har avvisats vid anodiseringslinjen.
Håller färg och tjocklek stabil över batcher
Konsekvens är processdisciplin snarare än ett löfte. Tre kontroller gör det mesta av jobbet.
- Ett fysiskt masterprov, lagrat borta från solljus och hantering, används för att bedöma varje körning under samma ljus. En D65-visningsbås och ett skyltfönster kommer inte överens, och montern är den som räknas.
- En numerisk färgtolerans, vanligtvis skriven som en Delta E-gräns som överenskommits skriftligen innan den första satsen skickas.
- Färgämnespartikontroll, med badkemi, färgämneskoncentration, temperatur och nedsänkningstid registrerad för varje belastning så att en avvikelse kan spåras istället för att gissa.
Rackmärken förtjänar också ett beslut på förhand. Varje kontaktpunkt lämnar blankt aluminium, eftersom ingen ström flyter där stativet nuddar profilen. På hisskorgens paneler eller duschväggsprofiler ska dessa märken planeras på dolda ytor, invändiga returer eller avskurna ändar. Att hitta ett ställmärke på en synlig yta efter försegling kostar hela partiet.
Där anodiserade profiler gör riktigt arbete
Anodiserade profiler tjänar sin plats där utseende och hållbarhet bedöms tillsammans.
- Hissvagnar och schaktprofiler: hytter med hög trafik behöver ytor som klarar rengöringskemikalier och konstant handkontakt utan att nötas.
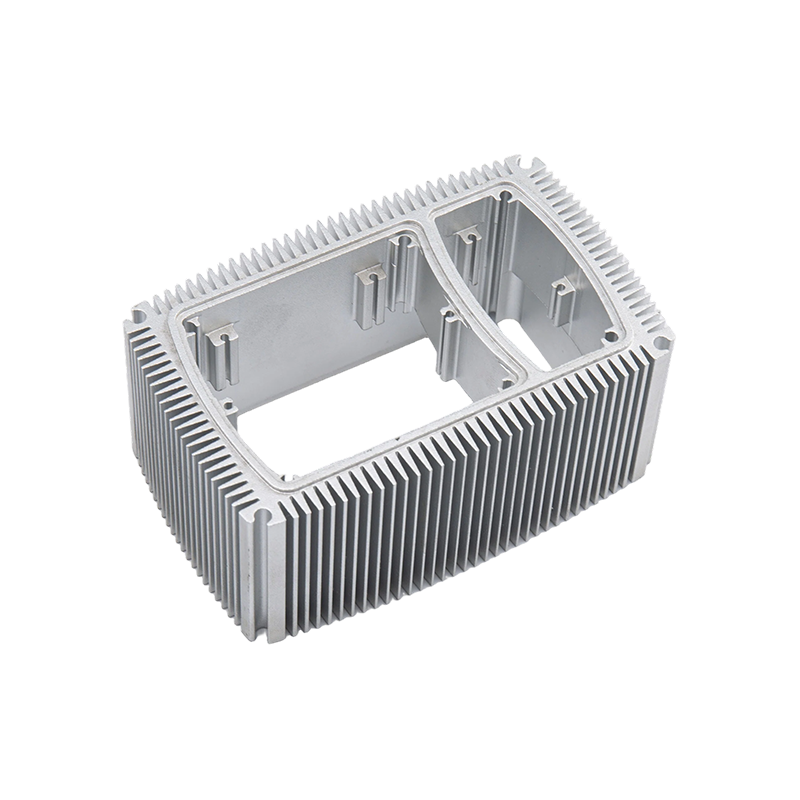
- Kylflänsar: LED- och kraftelektronikhöljen använder anodiserade kylflänsprofiler för korrosionsskydd med en kontrollerad värmepåverkan.
- Värmare och vakuumrör: förhöjda driftstemperaturer gynnar ett stabilt oxidskikt över en polymerbeläggning.
- Köksartiklar: mattanodiserade profiler motstår repor och tål högre temperaturer än målade alternativ.
- Duschväggar, handdukstorkar och uttag: färgad anodisering täcker badrumsinredning, medan precisionsextrudering håller uttagsprofilerna dimensionellt täta.
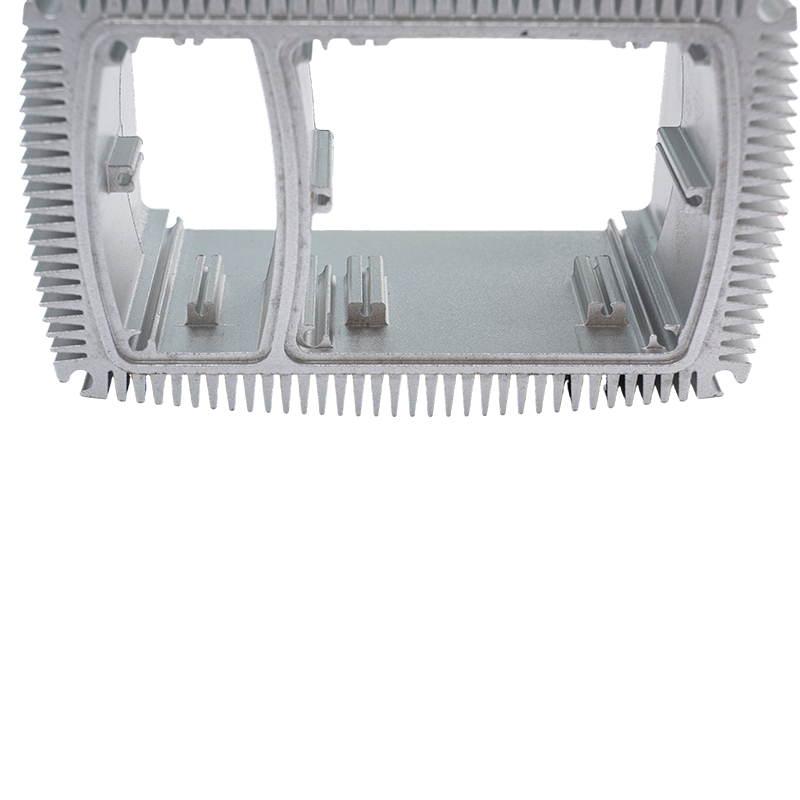 Hög värmeledningsförmåga anodiserade aluminium kylflänsprofiler Denna lista presenterar den anodiserade kylflänsprofilen i aluminium för köparförfrågan, med specifikationer, parametrar och företagsprofilsektioner att granska. Visa produkt →
En upphandlingschecklista innan ordern släpps
- Namnge legeringen och temperamentet, inte bara "aluminium". 6063-T5 och 6061-T6 anodiserar till olika färger och bearbetar olika.
- Ange anodiseringstyp, klass och tjockleksintervall enligt standard, till exempel typ II, klass II, 0,0004 till 0,0007 tum.
- Bifoga en fysisk färgmästare och en Delta E-gräns istället för ett fotografi eller en skriftlig beskrivning.
- Bestäm bearbetningssekvensen. Skärning eller knackning efter anodisering exponerar bar metall; maskering före anodisering ökar kostnaden men håller ett rent utseende.
- Ställ in korrosionstestmetod och timmar, vanligtvis neutral saltspray till ASTM B117.
- Markera ställplatserna och det maximalt acceptabla kontaktmärket på kosmetiska ytor och tillåt dimensionell tillväxt på varje parningsyta.
En specifikation som täcker dessa sex punkter håller i en tvist, eftersom var och en kan mätas snarare än att argumenteras om.
Rengöring av anodiserade ytor utan att skada dem
Mild diskmedel, varmt vatten och en mjuk trasa klarar nästan alla situationer. Undvik alkaliska rengöringsmedel, ammoniakbaserade glassprayer, blekmedel och slipkuddar, eftersom stark alkali angriper den förseglade oxiden och mattar ytan permanent. Utomhus, skölj bort salt och byggdamm istället för att skrubba det över ytan. Anodiserade profiler behöver aldrig vax, och ommålning är inte en del av deras underhållsrutin alls.
Anodiserade aluminiumprofiler fungerar bäst när finishen är specificerad som ett tekniskt krav snarare än en färgprov. Legering, typ, tjocklek, tätning och ställning lämnar alla fingeravtryck på den sista delen, och var och en av dem kan skrivas in i ritningen innan produktionen startar.
Yindu Aluminium har extruderat och färdigställt aluminiumprofiler i Nanxun, Zhejiang sedan 1985, kört anodisering, hårdanodisering, pulverlackering, PVDF-beläggning och CNC-bearbetning under ett tak med en kapacitet på cirka 10 000 ton profiler per år. Om en ritning redan kräver en specifik legerings- och anodiseringsklass, är nästa steg att bekräfta extruderings- och efterbehandlingsvägen, och vårt sortiment av aluminiumprofiler listar standardformerna vi tillverkar internt för hissar, värmare, köksutrustning och badrumsinredning.
Tidigare inlägg
Ingen tidigare artikel
Nästa inlägg
Aluminiumfönsterramsprofil: Legering, finish och toleransguide för köpare
Adress
Nr. 18, Industrial Park, Yanghua Village, Nanxun Town, Nanxun District, Huzhou City, Zhejiang Province, Kina
Snabbmeny
Prenumerera på nyhetsbrevet
Upphovsrätt © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Tillverkare av anpassade aluminiumprofiler

